冲压废料回收解决方案

冲压废料回收解决方案:从生产线收集到后续回收

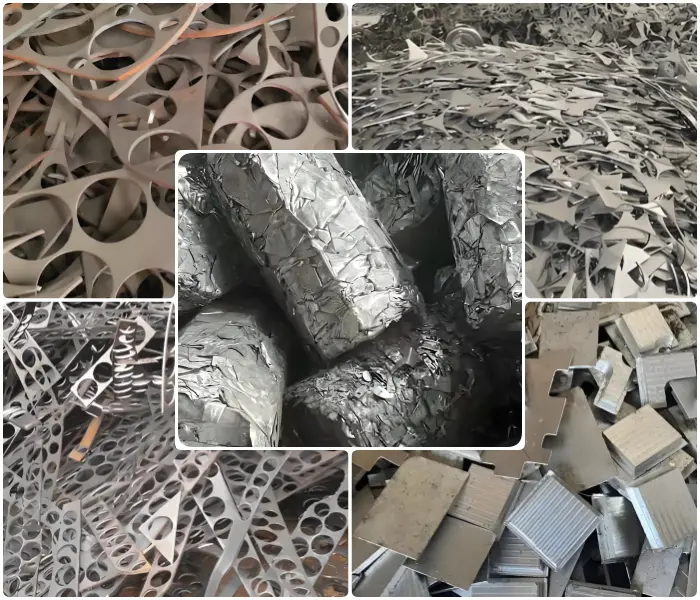
金属冲压、冲孔、落料及相关板材加工过程中,会持续产生边角料、骨架料、冲孔料、带状边料和片状废料。

与已经集中堆放的废金属不同,冲压废料首先面对的通常不是“选择哪一种处理设备”,而是废料能否及时离开生产区域、是否需要保持独立料流,以及如何稳定进入后续收集、减容或回收环节。
冲压废料回收解决方案:从生产线收集到后续回收

如果废料不能及时从冲压设备周边移走,持续产生的边角料可能逐渐增加现场堆积和人工搬运;如果原本能够区分的不同材质在源头被混合,也可能增加后续识别和分选工作。

因此,冲压废料处理首先应围绕生产节拍和废料流动进行规划:

废料从哪里产生?以什么形态排出?能否及时离开生产区域?怎样进入集中收集点?是否需要保持独立料流?后端接收和处理能力能否跟上实际废料产生速率?

这些问题明确以后,再根据废料形态、处理量、场地条件和下游要求,判断是否还需要压缩减容、尺寸调整或其他后续处理。

泰中科技根据冲压废料的材质、形态、产生方式、处理量、车间布局和后续回收要求,与客户讨论从生产点收集、废料输送到集中处理之间的衔接方式。

规划冲压废料处理前需要确认什么

先确认废料流,再考虑设备和处理方式

冲压废料虽然都来自板材加工,但不同项目在废料形态、产生速率、排料位置和车间布局方面可能完全不同。

在确定具体处理方式之前,应先把以下几个问题弄清楚。

材质和分类要求

首先确认冲压加工的金属材质,以及不同废料是否需要保持独立。

如果不同材质在生产源头已经能够明确区分,应尽量保持这种分类。

至于是否需要进一步按牌号或生产批次独立管理,应根据实际回收和下游要求确定,而不是所有项目都采用相同规则。

  • 是钢、铝、不锈钢、铜还是其他金属
  • 同一生产区域是否加工多种材质
  • 是否存在不同牌号或生产批次
  • 下游回收是否允许这些物料混合
  • 哪些料流需要分别收集和管理

废料形态和排出状态

需要确认废料究竟以什么状态离开冲压工序。

这里不仅要看单件尺寸,还要判断物料是否容易散落、搭接、弯曲或缠绕,以及当前状态能否稳定进入收集或输送环节。

  • 小片料和冲孔料
  • 落料废件
  • 带状或长条边料
  • 骨架料
  • 大片边角料
  • 不规则片状废料

产生方式和实际废料量

冲压废料可能连续产生,也可能随生产周期或换批间歇产生。

仅知道“每天多少吨”并不足以判断系统能力。

对于连续生产场景,单位时间内的实际废料流量和峰值同样重要。

  • 单台设备的实际废料产生量
  • 单位时间内的最大废料产生速率
  • 是连续排料还是周期性排料
  • 多台设备同时运行时是否形成废料产生量的叠加峰值

废料产生点和车间布局

如果车间只有一个冲压工位,废料物流相对简单;如果多台压力机或多条冲压线同时运行,则需要从整个车间考虑收集路线。

这里解决的是废料怎样从生产点移动到收集或处理点,而不是单纯确定某台设备的处理能力。

  • 有多少个废料产生点
  • 各设备之间的位置关系
  • 生产设备与集中收集或处理区域的距离
  • 车间通道和可利用空间
  • 是否适合单机收集、分区汇集或集中输送

后端需要什么物料状态

最后需要确认废料离开冲压区域以后准备去哪里。

只有明确后端能够接受什么状态的物料,才能判断前端应该怎样收集、输送和处理。

  • 直接装箱或暂存
  • 运输至其他回收区域
  • 进行压缩减容
  • 进行必要的尺寸处理
  • 进入其他后续回收工序

不同生产场景对应不同处理路径

先稳定废料流,再决定是否需要减容或尺寸处理

冲压废料处理的第一目标,是让持续产生的废料能够及时离开生产区域,并稳定进入下一处理环节。

具体路线应根据废料产生方式、形态、数量、生产布局和下游要求确定。

产生量较小或间歇产生:就地收集可能已经足够

如果废料产生量较小,或者生产本身属于间歇运行,使用周转箱、料箱或其他合适容器进行就地收集,可能已经能够满足要求。

重点是确保:

如果简单收集已经能够稳定运行,就没有必要仅为了自动化增加复杂系统。

  • 容器能够承接实际废料
  • 更换频率能够跟上生产
  • 不因容器装满影响设备周边作业
  • 需要保持独立的物料使用不同收集容器

连续产生的小片料:通过输送减少频繁人工清运

对于持续从模具下方、落料口或其他位置产生的小片料和冲孔料,如果人工频繁清运已经难以跟上生产,可以考虑使用废料输送设备将物料持续或按生产节拍带离冲压区域。

关键不只是输送距离,更重要的是让前端废料产生速率与后端接收和处理能力保持协调。

如果输送末端无法及时接收废料,积料问题只会从冲压设备周边转移到另一个位置。

长条、带状或大型片料:先确认能否稳定进入收集和输送环节

长条边料、带状废料、骨架料或较大片状废料,可能因为长度、形状或柔性而发生弯曲、搭接、拖曳或缠绕,也可能因为整体尺寸过大而不适合直接进入现有输送或收集系统。

这种情况下,应先判断:

当前形态能否稳定离开生产点?

如果能够稳定收集和输送,可以保持原有状态进入后端。

如果当前状态已经影响排料、收集或输送,则根据实际情况考虑必要的导向、排料调整或尺寸预处理。

尺寸预处理在这里的作用,是解决实际的物料流动问题,而不是作为所有冲压废料的固定步骤。

多台冲压设备:根据料流和布局决定独立收集、分区汇集或集中输送

对于多台压力机或多条生产线同时产生废料的车间,需要从整个车间组织废料物流。

根据实际条件,可以采用:

是否采用集中收集或集中输送,应结合废料材质、产生量、设备位置、生产节拍、车间空间和后端接收能力判断。

集中收集和输送的目标,是减少不必要的人工搬运并形成更稳定的废料流,而不是把所有废料无条件汇入同一套系统。

  • 单机独立收集
  • 多台设备分区汇集
  • 同类废料集中输送
  • 不同材质建立独立料流

集中收集以后:再判断是否需要进一步处理

废料能够稳定离开生产区域以后,还需要判断当前状态是否已经满足储存、运输或下一道工序要求。

如果已经满足要求,可以直接转运或进入后续回收。

如果仍存在问题,则进一步判断:

主要问题是体积,还是尺寸?

如果主要问题是松散、占用空间较大,可以考虑压缩减容。

如果当前尺寸或形态不适合下一道工序,则考虑必要的尺寸处理。

具体采用打包减容、粉碎或其他尺寸处理方式,应根据废料状态和下游要求确定,而不是因为物料来自冲压工序就预设固定设备。

全流程保持必要的独立料流

材质分类不是最后才考虑的问题,而应贯穿整个废料处理流程。

如果钢、铝、不锈钢、铜或其他材料在生产源头已经能够区分,应在收集、输送、暂存和后续处理过程中尽量保持这种分类。

不要为了减少一个收集点或一条输送路线,把原本清楚的料流重新混合,再增加后端分选工作。

冲压废料从生产线到后续回收的处理流程

建立与生产节拍匹配的废料处理链

冲压废料处理应从废料产生点开始,而不是从后端减容设备开始。

冲压生产 → 废料产生
确认材质、形态和产生速率边角料 / 骨架料 / 冲孔料 / 带状料 / 片状废料
保持必要的独立料流
判断 01当前废料状态能否稳定离开生产区域?
不能
必要的排料调整、导向或尺寸预处理
形成可稳定收集 / 输送的状态
能够
根据生产条件组织废料物流
集中收集 / 暂存
判断 02当前状态是否已经满足储运或下游要求?
是
直接转运或进入后续回收
否
判断主要问题
体积过大
必要压缩减容
尺寸或形态不合适
必要尺寸处理
形成满足下一道工序要求的物料状态
储运或进入相应回收流程

整个系统的接收和处理能力,应能够与冲压废料的实际产生速率相匹配,避免在生产设备周边、输送末端或集中处理区域形成新的积料。

根据项目需要,泰中科技可参与冲压废料处理中废料输送、压缩减容和必要尺寸处理环节的方案配置。具体设备组合应根据废料状态、产生量和车间条件确定。

冲压废料回收常见问题

所有冲压生产线都需要自动废料输送系统吗?

不需要。

如果废料产生量较小、生产属于间歇运行,而且使用料箱或其他容器已经能够及时完成收集和转运,就没有必要仅为了自动化增加复杂的输送系统。

当废料持续产生、人工清运频繁,或者多个废料产生点已经影响车间物流时,再考虑机械输送或集中收集通常更有意义。

判断重点不是“有没有自动输送”,而是当前方式能否稳定跟上实际生产。

后端处理能力应该怎样与冲压生产能力匹配?

不能只看每天的废料总量。

冲压废料是在生产过程中持续或周期性产生的,因此还需要关注单位时间内的实际废料流量和峰值。

规划时通常需要同时考虑:

  • 日常总产生量
  • 单位时间最大产生量
  • 各冲压设备运行节拍
  • 收集容器或中间暂存能力
  • 输送能力
  • 后端接收和处理能力

系统目标是避免废料在某一个节点持续积压,而不是单独追求某台设备的最大产能。

冲压生产切换不同材质时,废料收集需要注意什么?

如果不同材质或牌号需要分别回收,生产切换时应同时考虑废料料流的切换。

需要确认:

  • 原收集容器或输送线路内是否还有上一批物料
  • 新旧物料是否允许混合
  • 是否需要切换收集点
  • 是否需要单独暂存和标识

如果下游允许混合,则不需要人为增加不必要的分类;如果需要分别回收,则应尽量从生产源头保持清晰料流。

规划冲压废料处理方案需要提供哪些信息?

通常需要确认:

  • 冲压加工材质
  • 主要废料类型
  • 废料最大尺寸、厚度和形态
  • 单台设备和整个车间的废料产生量
  • 连续还是间歇产生
  • 单位时间最大产生速率或峰值
  • 冲压设备数量和布局
  • 当前收集与搬运方式
  • 不同材质是否需要独立管理
  • 后端希望直接储运,还是继续减容或尺寸处理

这些信息可以帮助判断项目真正需要的是简单收集、废料输送、集中收集与处理,还是还需要增加后端减容或尺寸处理。

讨论您的冲压废料处理需求

告诉我们您的冲压设备数量与布局、加工材质、废料形态与尺寸、废料是连续还是间歇产生、实际产生量与峰值、当前收集方式以及后续回收要求。

泰中科技可根据生产节拍和车间条件,与您讨论从废料收集、输送到集中减容或尺寸处理之间的衔接方案。

联系我们