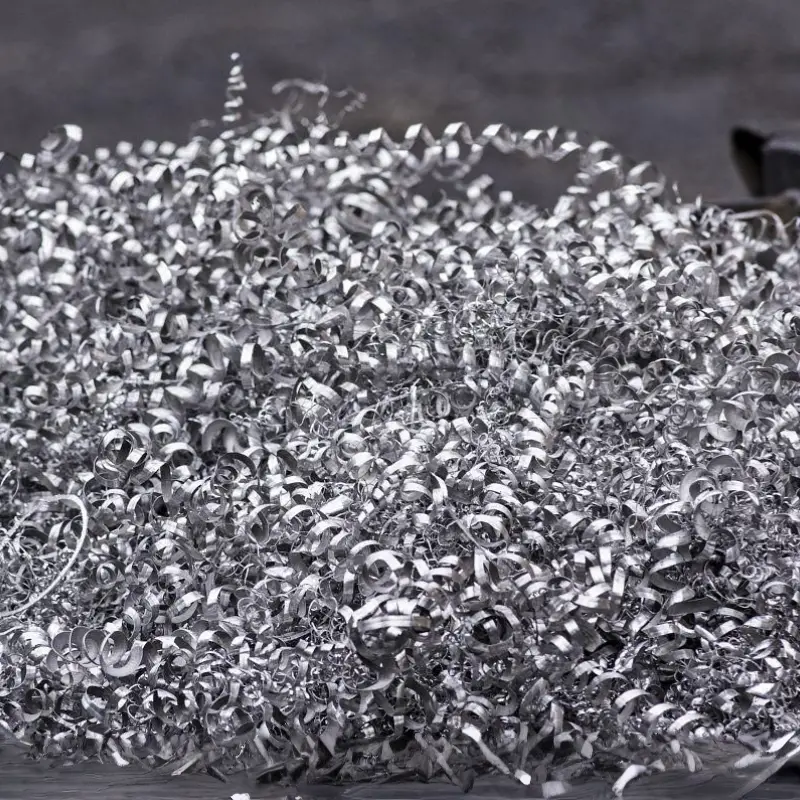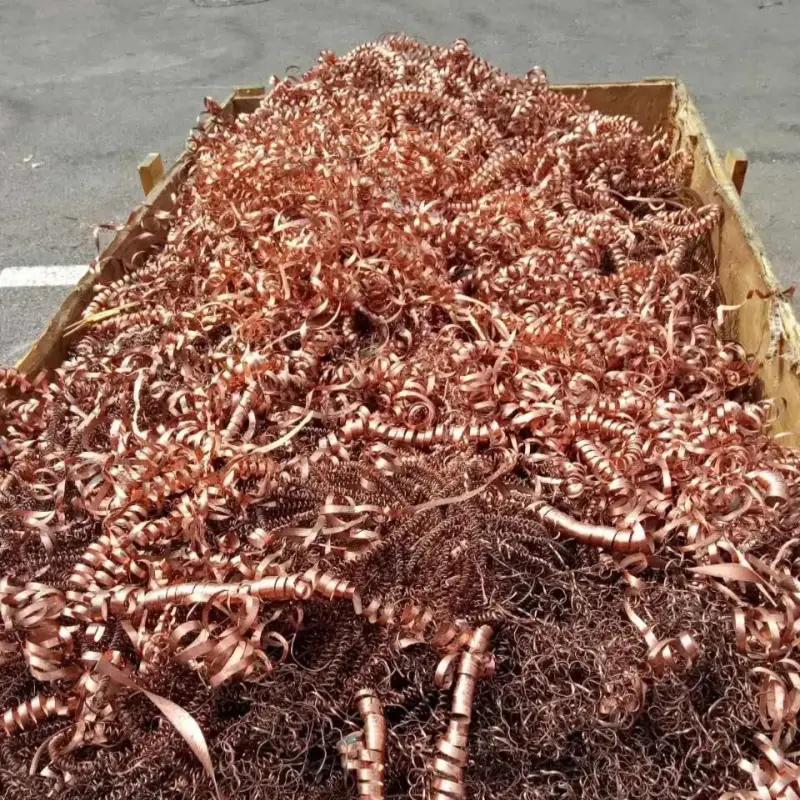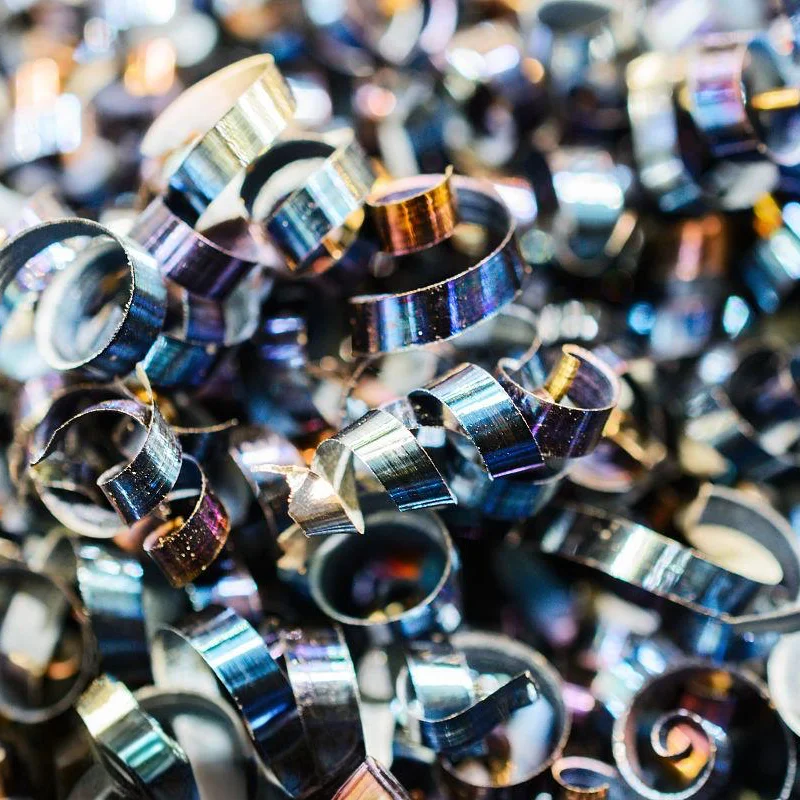
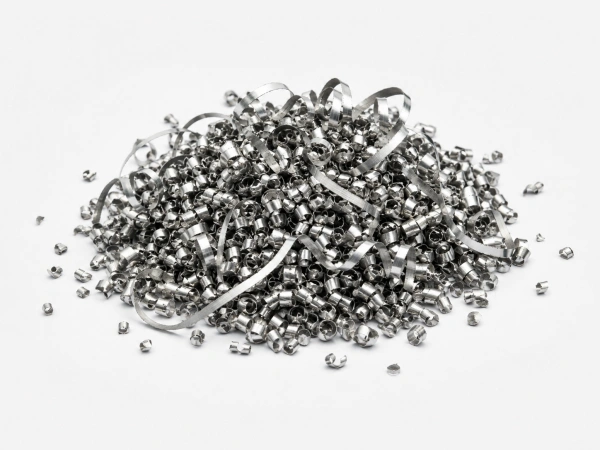
切屑形态
短屑和流动性较好的切屑通常更容易稳定进料;长卷屑、缠结屑等则需要进一步评估进料状态,必要时进行预处理。
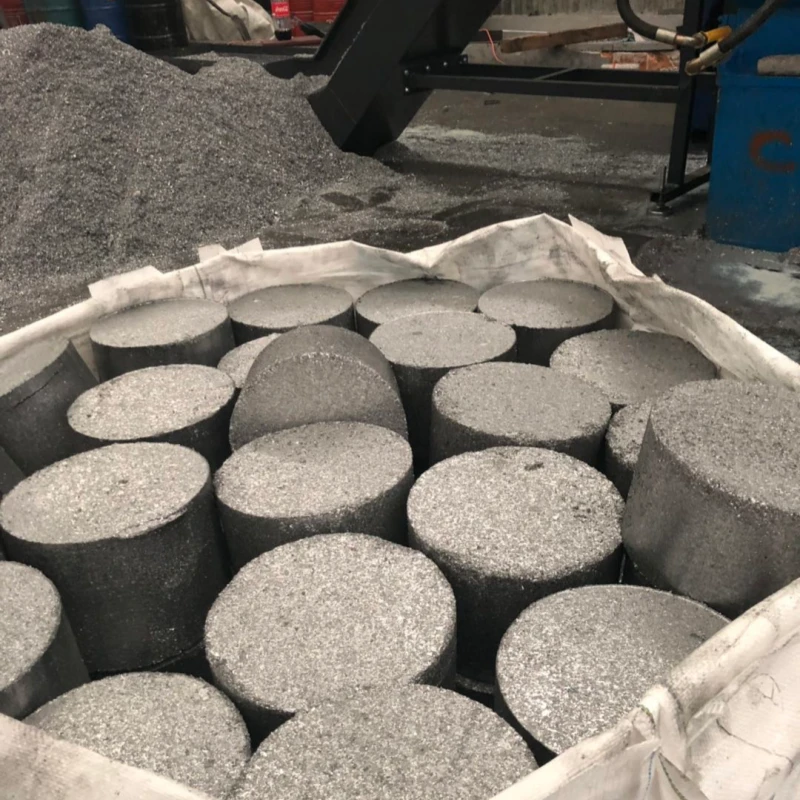
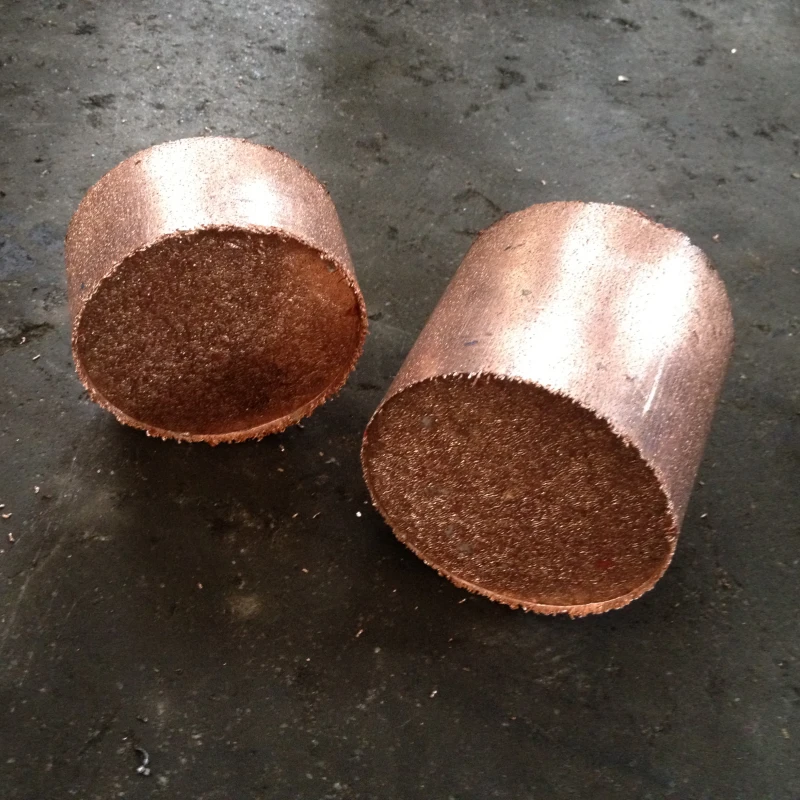
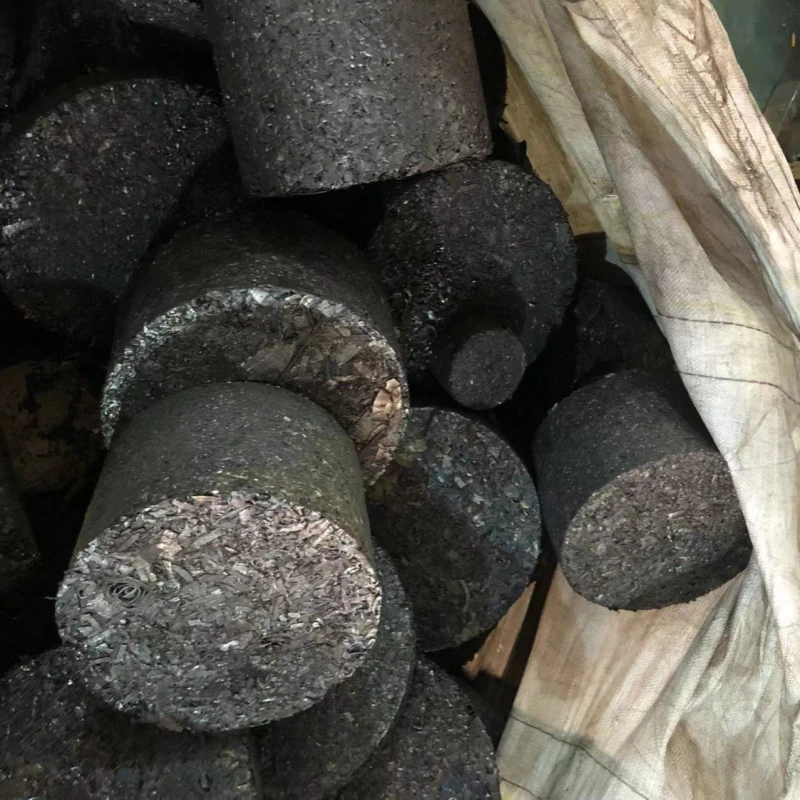
泰中科技金属屑饼机将松散的金属屑、车屑及其他细碎金属废料压制成致密、规则的高密度饼块。压缩后的物料体积更小、形态更稳定,便于储存、运输和回炉处理,并可在压制过程中分离部分切削液或油液,提高金属废屑的处理效率与回收价值。 针对不同金属材质、切屑形态、含液状态和处理量,泰中科技可配置相应的压制能力、进料方式及自动化方案,以匹配不同的生产工况和产能要求。
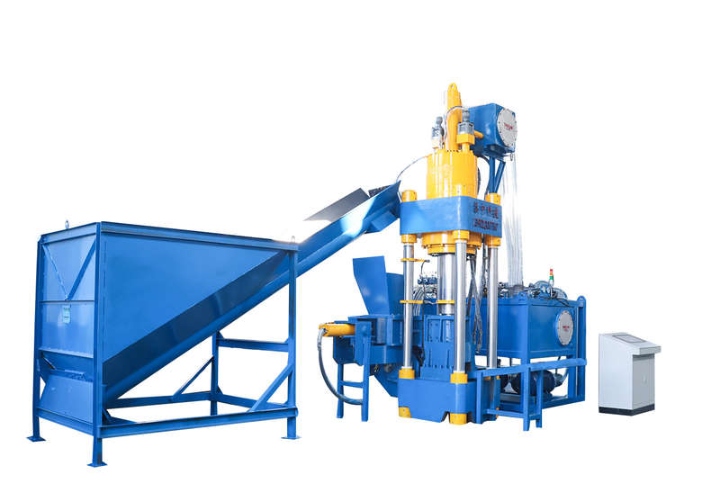
金属材质、切屑形态和含液状态都会影响进料与成饼效果。泰中科技根据实际物料条件匹配压制能力、进料方式及必要的预处理配置。
泰中科技金属屑饼机适用于多种金属屑、车屑及细碎金属废料。
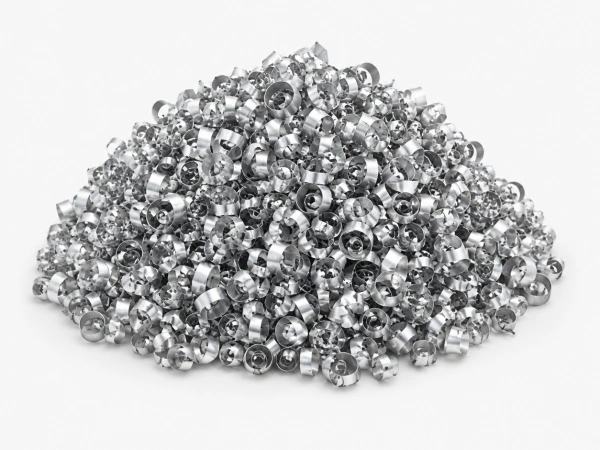
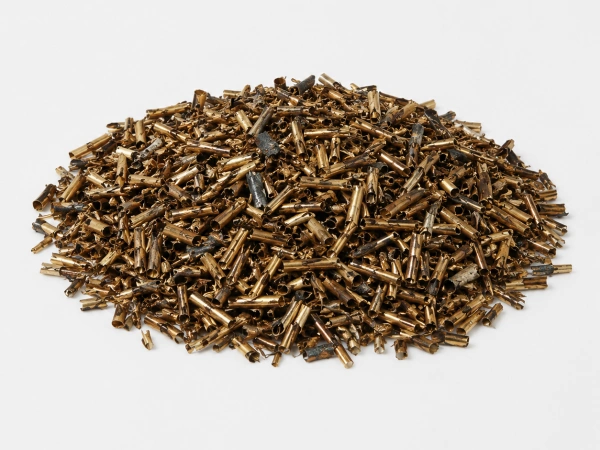
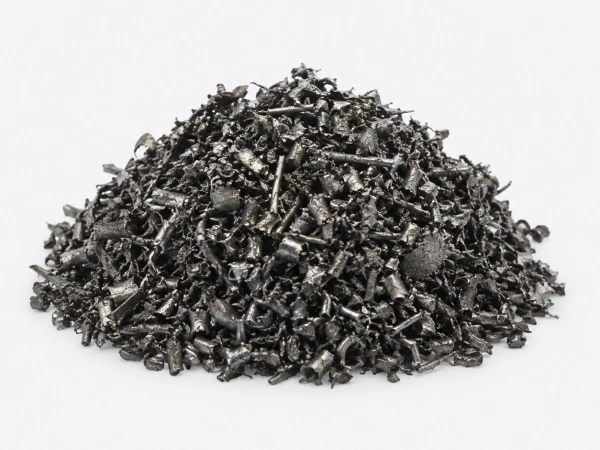
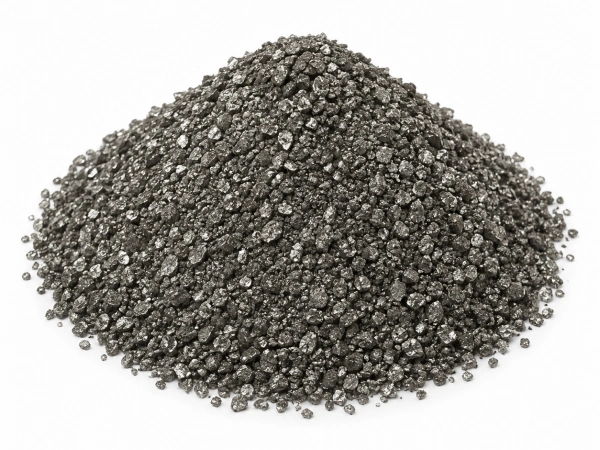
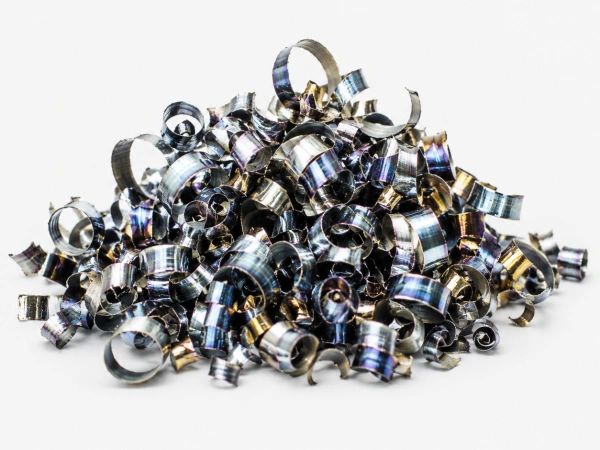
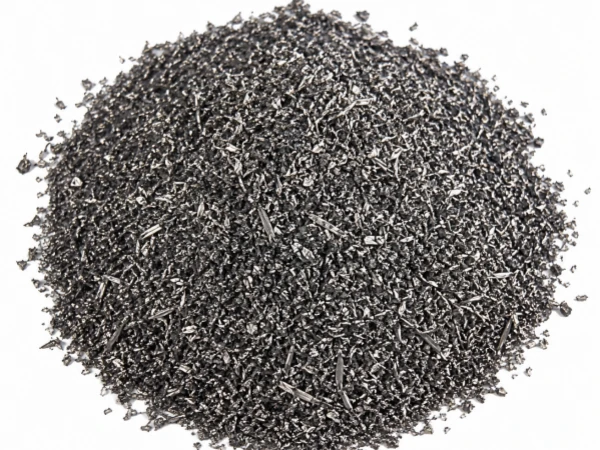
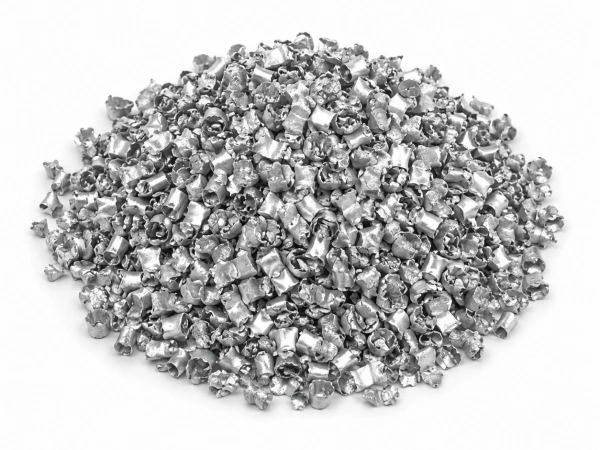
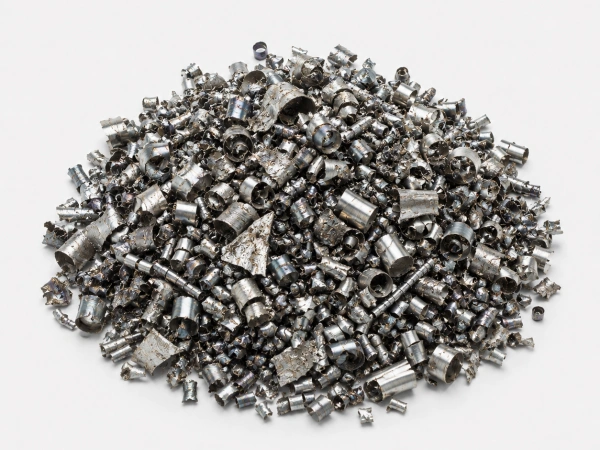
材料名称只是选型的第一步。切屑形态、含液状态和杂质情况同样会影响进料方式、设备配置和最终压饼效果。
短屑和流动性较好的切屑通常更容易稳定进料;长卷屑、缠结屑等则需要进一步评估进料状态,必要时进行预处理。
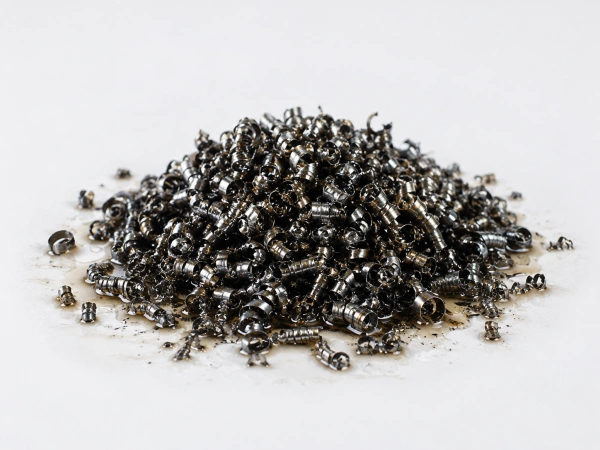
含有切削液或油液的金属屑可以进行压饼,并可在压制过程中分离部分液体;含液量较高时,可能需要先进行脱液处理。
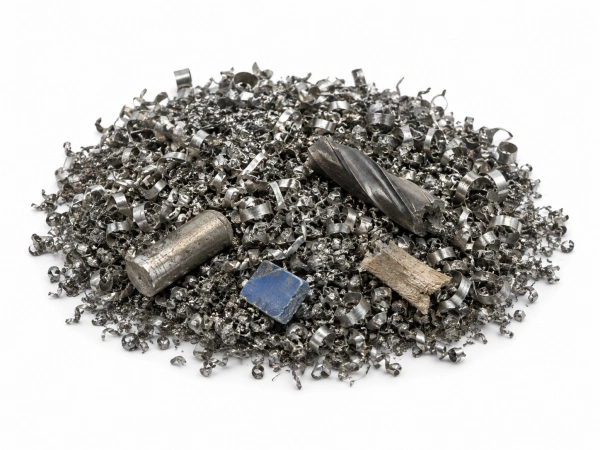
塑料、木屑、布料、砂石等非金属杂质,以及断刀、棒端、废件等较大固体异物,应在压饼前尽量分离。
泰中科技根据金属材质、处理量、进料状态、成饼要求及现场条件匹配设备型号,并可结合储料、输送和必要的预处理设备配置金属屑压饼系统。
7 个 Y83L 型号覆盖不同压制力、饼块直径、最大饼块密度和每小时最大产能,可根据物料及产量要求进行匹配。
| Model | 主缸最大推力 (kN) | 饼块直径 (mm) | 装机功率 (kW) | 最大密度 (g/cm³) | 最大产能 (t/h) | ||||
|---|---|---|---|---|---|---|---|---|---|
| 铝屑 | 钢屑 | 铜屑 | 铝屑 | 钢屑 | 铜屑 | ||||
| Y83L-250 | 2500 | 80–120 | 22 | < 2.4 | < 5.5 | < 7.0 | < 0.3 | < 0.5 | < 0.5 |
| Y83L-360 | 3600 | 120–160 | 30 | < 2.4 | < 5.5 | < 7.0 | < 0.5 | < 1.0 | < 1.3 |
| Y83L-500 | 5000 | 160–180 | 73 | < 2.4 | < 5.5 | < 7.0 | < 1.0 | < 1.6 | < 1.8 |
| Y83L-630 | 6300 | 180–250 | 109 | < 2.4 | < 5.5 | < 7.0 | < 2.0 | < 3.0 | < 3.6 |
| Y83L-800 | 8000 | 230–280 | 165 | < 2.4 | < 5.5 | < 7.0 | < 3.0 | < 7.0 | < 7.5 |
| Y83L-1000S | 11600 | 260–330 | 287 | < 2.4 | < 5.5 | < 7.0 | < 5.0 | < 9.0 | < 11.0 |
| Y83L-1250 | 13690 | 260–360 | 395 | < 2.4 | < 5.5 | < 7.0 | < 7.0 | < 13.0 | < 15.5 |
表中“<”表示该项最大值不超过所列数值。实际产能和饼块密度受金属材质、切屑形态、含液状态、进料稳定性和设备配置影响,具体选型应结合实际物料条件确定。
选型不应只比较压制力,而应从实际物料和生产要求出发综合确定。
确认金属材质及其压缩特性,不同材料对压制力、成饼状态和设备配置的要求不同。
根据小时或每日废屑产生量以及生产节奏,确定设备所需的处理能力。
评估切屑形态、含液状态、杂质及进料稳定性,判断是否需要调整进料方式或增加预处理。
结合所需饼块尺寸、搬运方式以及后续回收或熔炼要求确定压制配置。
结合安装空间、进料方式、人工投入和生产线集成要求确定设备结构及配套方式。
立式和卧式金属屑压饼机在进料方式、设备布局、切屑适应性和自动化集成方式上有所不同,应根据实际工况选择。
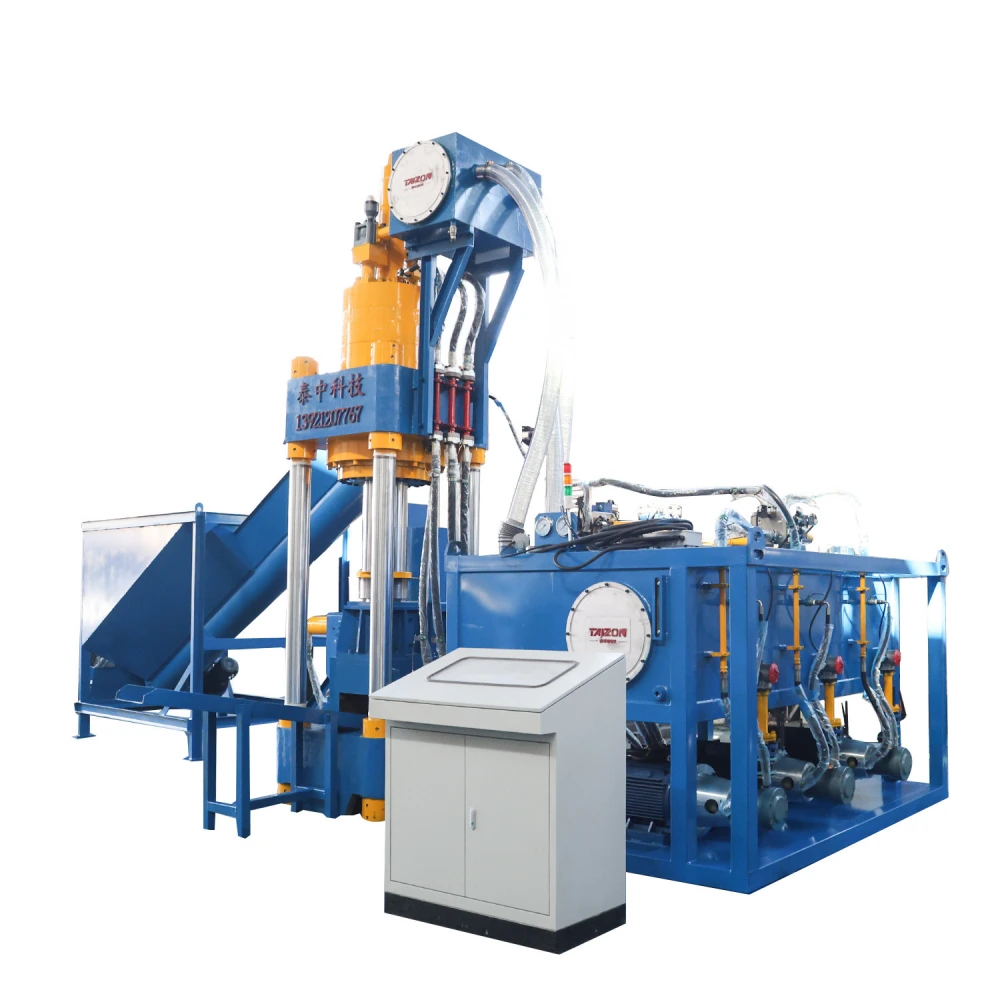
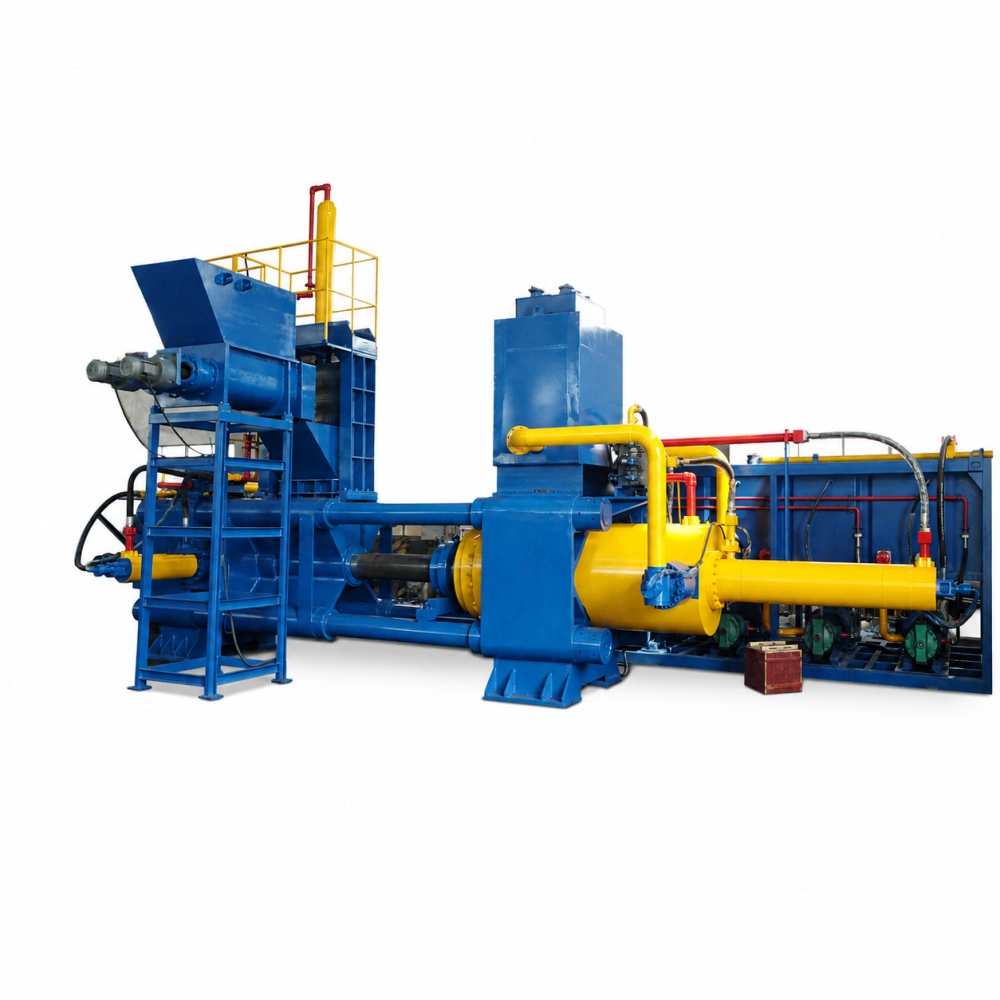
长卷屑、缠结屑等物料应根据实际进料表现进行评估;当无法稳定直接进料时,需要进行相应的切屑预处理。
根据进料金属屑的状态,金属屑饼机既可独立运行,也可与储料、进料、预处理及液体收集环节组合成连续的金属屑处理流程。
根据进料状态确定
人工或自动进料
核心压缩环节
进入储运或后续回收
金属屑压饼并不是单一的加压动作。稳定成饼依赖进料、压缩成形、液体分离、受控卸压和出饼复位等环节协同运行,液压、模具、集油和控制系统共同决定整个压饼循环的稳定性。
不同机型的进料和出饼结构有所不同,但核心压饼过程遵循相同的成形逻辑。
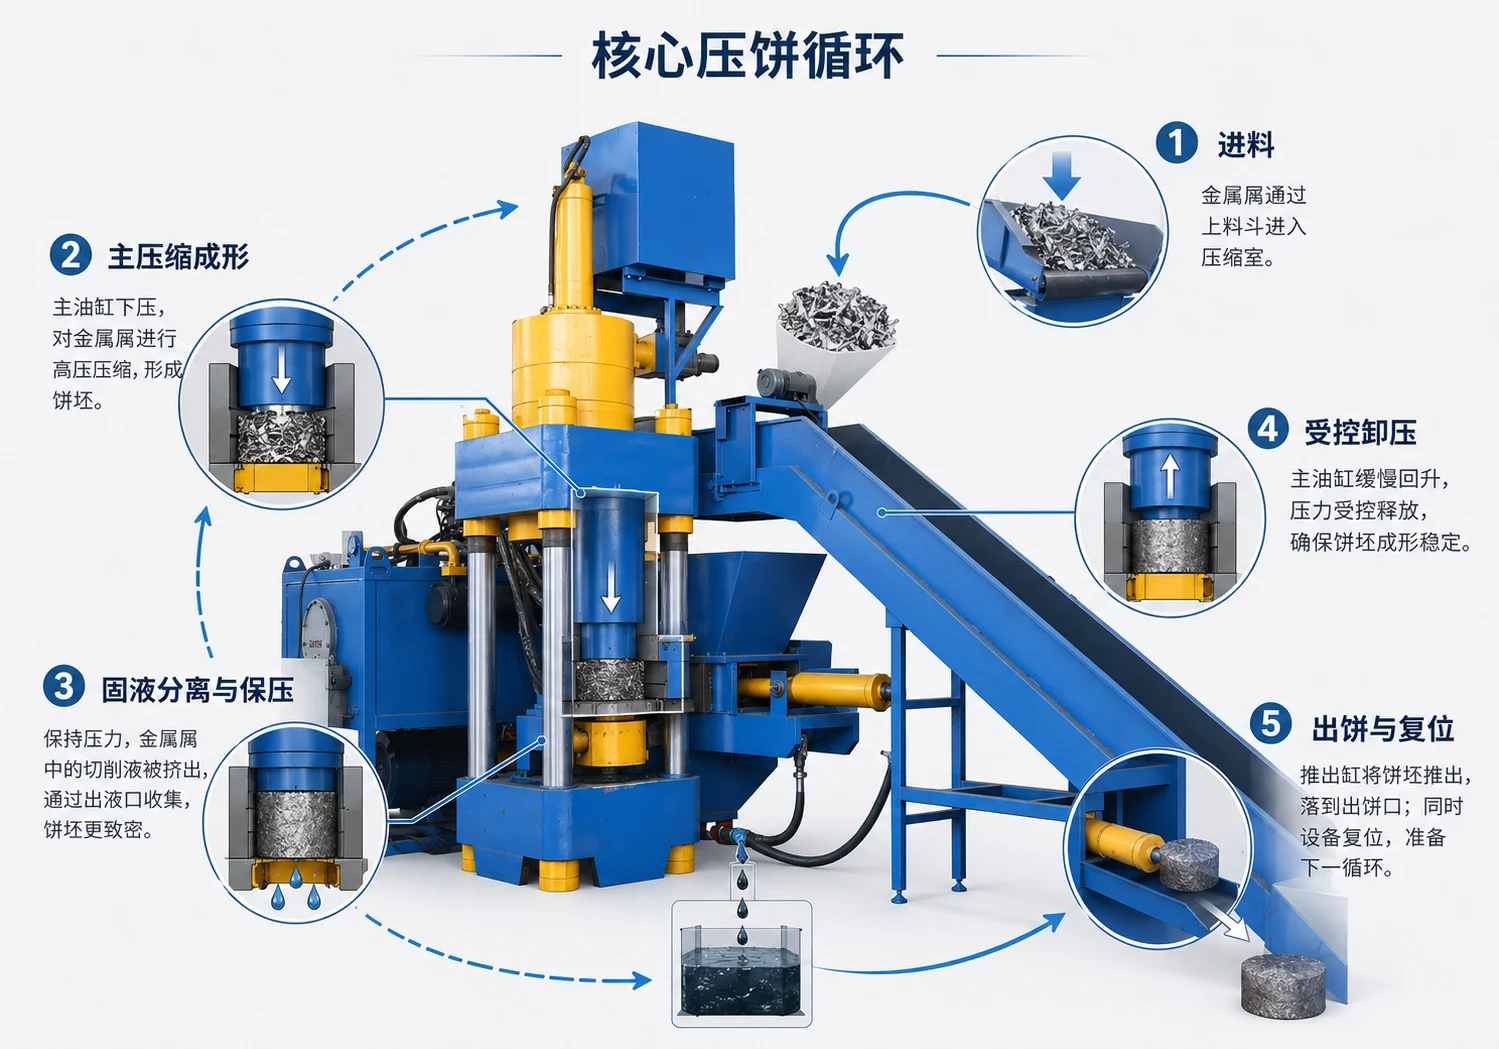
金属屑通过料斗进入压缩区域;卧式机型可先通过预压机构将松散或易缠结的切屑推入主压缩腔,为后续压制创造稳定的进料条件。
主油缸推动压头在模具腔内持续施压,使切屑之间的空隙逐步减少并发生塑性变形,最终压制成致密、规则的饼块。
对于含切削液或油液的金属屑,压制过程中分离出的部分液体被导向集油系统;达到设定压力后保持压力,以完成稳定成形。
高压压制结束后,在换向或出饼前逐步释放高压腔压力,减少突然卸压产生的液压冲击、振动和噪声。
成型饼块推出后,各执行机构返回初始位置,控制系统按设定顺序完成复位并进入下一工作循环。
立式与卧式设备在进料、预压和出饼结构上有所不同,但核心成形原理都是通过高压冷压将松散金属屑压制成致密饼块。
泰中科技 Y83L 全系列标配无冲击卸压设计。高压压制结束后,系统在主换向或后续动作前通过受控、渐进的压力释放降低高压腔压力,减少突然卸压产生的液压冲击、振动和噪声,使压制与后续动作之间的过渡更加平稳。该设计针对高压循环结束后的卸压过程,并不等同于安全阀、溢流阀等压力限制保护。
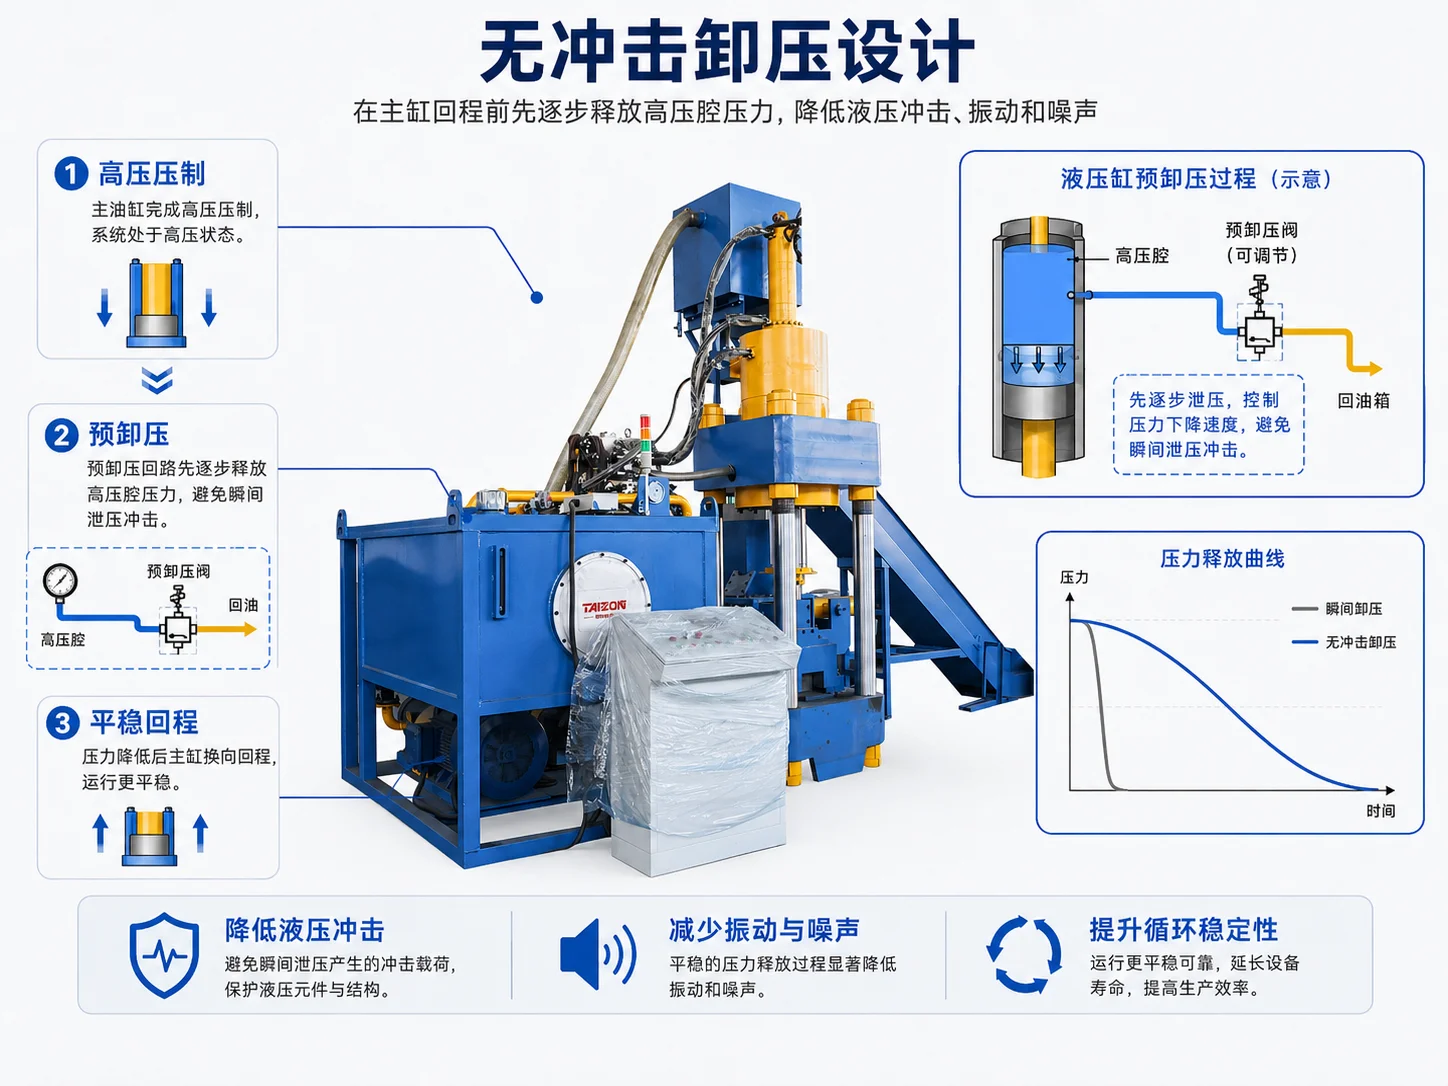
除了卸压设计,稳定的压饼过程还取决于液压压缩、液体处理与自动循环控制之间的协同。
液压系统提供压饼所需的压力,主油缸推动压头在模具腔内完成增密成形。实际压制压力和循环设置需结合金属材质、进料状态及成饼要求确定。
对于含液金属屑,压制过程中分离出的部分切削液或油液通过排液结构导向集油系统,实现压制与液体收集在同一处理循环中完成。
PLC 按设定顺序协调压缩、保压、卸压、出饼和复位,并处理设备联锁与传感器信号,使各执行机构按照设定逻辑完成自动循环。
泰中科技金属屑饼机已应用于不同国家、材料和生产条件的实际项目。从含油铸铁屑、铝屑到多种机加工废屑,我们根据物料特性和现场需求匹配设备与辅助配置,并以实际运行结果验证处理方案。
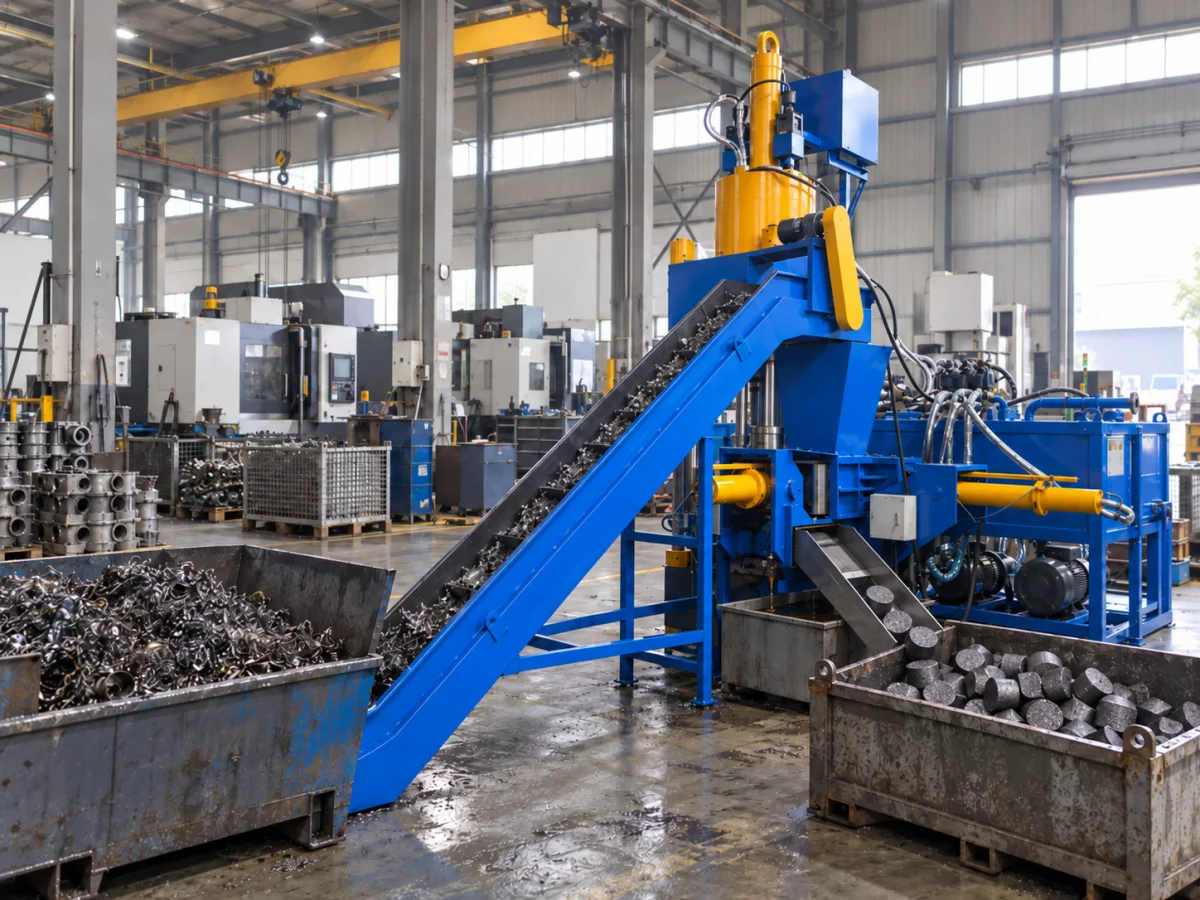
客户加工车间持续产生灰铁屑和球铁屑,废屑中混有油液。松散含油切屑不仅污染现场,直接送往钢厂也无法通过入炉检验。
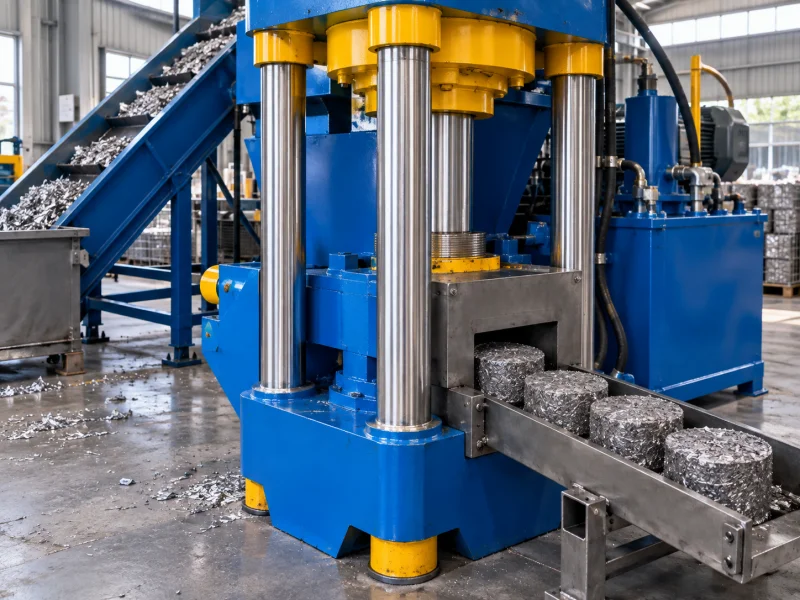
客户是一家精密铸造厂,每月处理约 80 吨铝屑。废屑携带的切削油不仅污染现场,也造成持续的油品损失。
配置Y83L-360 立式金属屑饼机 + 油液收集装置;在铝屑压饼的同时分离并收集切削油,用于解决现场污染和油液浪费问题。
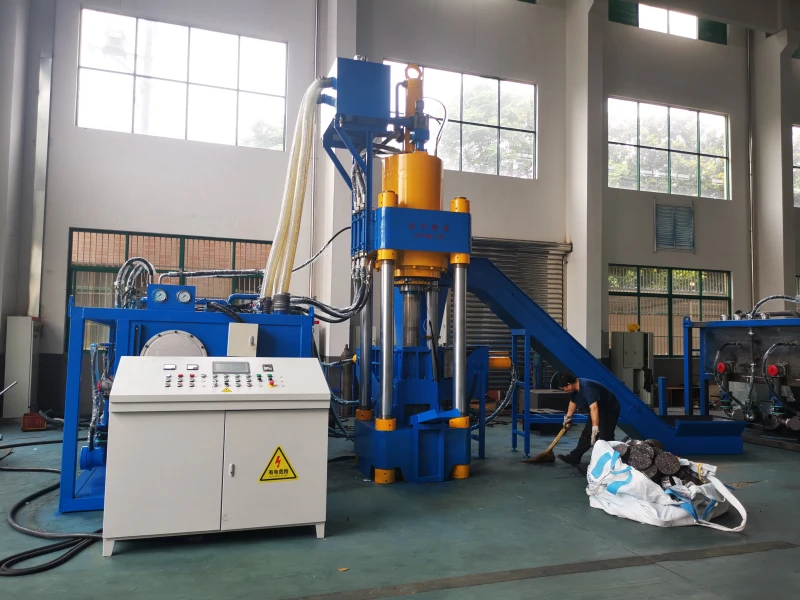
客户是一家机加工企业,每月产生 50 吨以上铁屑。项目实施前,铁屑主要在车间内持续收集,待存储区域接近满载后再集中外运。 随着铁屑不断产生,松散物料占用的存储空间越来越大,同时铁屑携带的切削液也增加了现场清理和管理压力。客户还希望降低外运成本,并尽可能回收仍具有使用价值的切削液。
配置项目配置 Y83L-630 立式金属屑压饼机,并配套切削液回收槽,对松散铁屑进行高压压缩,同时收集压制过程中分离出的切削液。
以上结果来自具体客户项目记录,实际压饼效果和经济收益会因材料、进料状态、设备配置、运行条件及当地成本水平而有所不同。
泰中科技的服务不止于设备交付。根据项目需要,我们可提供设备安装与调试、操作培训,并在投运后通过远程诊断、现场服务和备件供应,为设备持续运行提供技术支持。
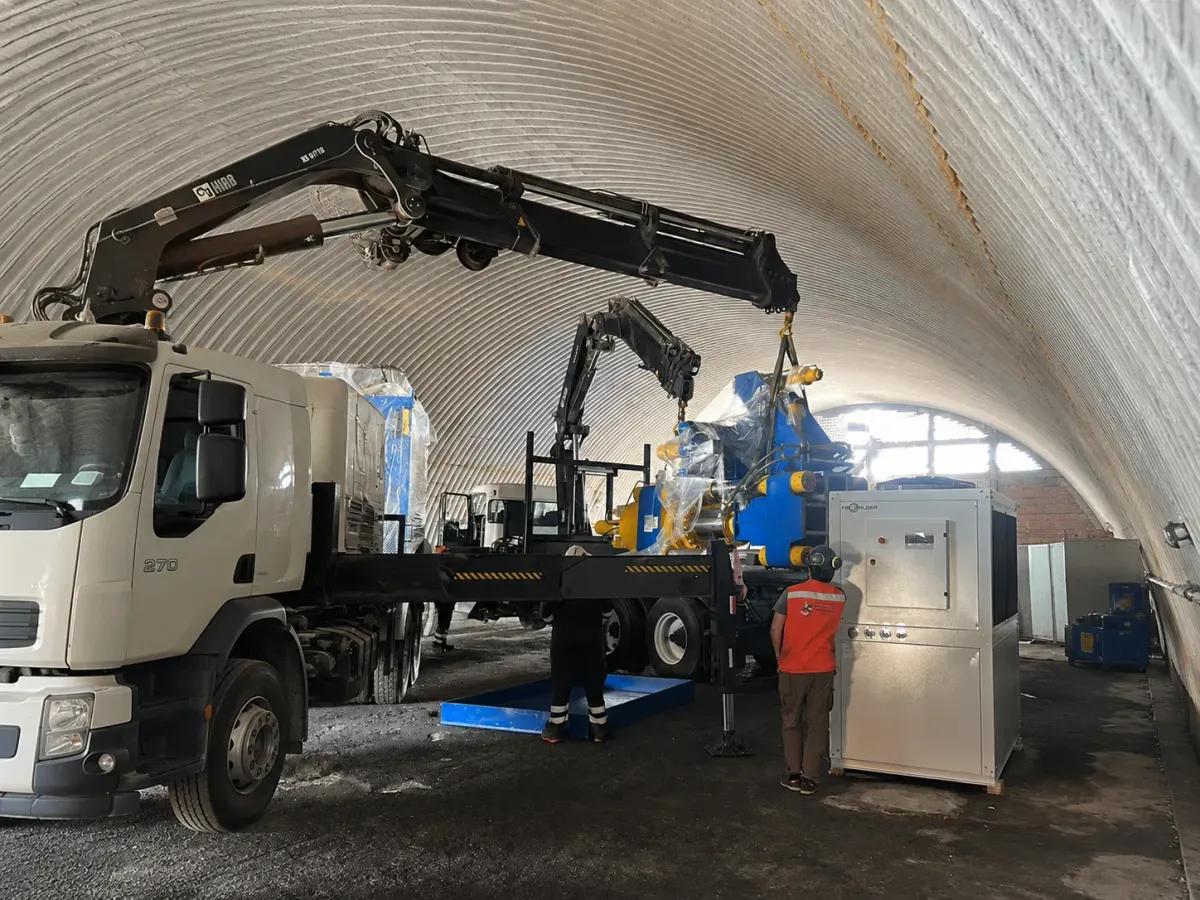
根据设备及项目配置完成主机就位、管路连接和电气接驳,为设备进入联动调试做好准备。
完成液压、电气和控制系统的联动调试,检查设备动作顺序和运行状态,使各执行机构按设定逻辑完成压饼循环。
围绕设备实际运行,对操作人员进行启停、参数设置、异常处理、安全操作和基础日常维护培训,帮助现场人员掌握设备的基本操作与处理流程。
设备投运后,泰中科技可根据故障现象、报警信息和运行状态协助进行远程诊断;需要进一步处理时,可提供现场技术服务及相应备件支持。
具体安装、现场服务及保修范围根据项目配置、交付地区和合同约定确定。
提供越接近实际工况的物料信息,我们就越容易准确判断设备型号、进料方式和必要的配套配置。
您的废屑是什么金属?例如铝、钢、铁、铸铁、铜、不锈钢、钛、镁等;如存在多种废屑,请分别说明主要材料。
切屑是碎短屑、颗粒、粉末还是长卷屑?切屑长度、卷曲程度、颗粒大小以及是否严重缠结都会影响储料、输送和进料方式,部分物料可能需要预处理。
废屑中是否含有切削液、油液或其他杂质?需要了解大致含液状态,以及是否夹有塑料、木屑、砂石、断刀、棒端或其他较大异物,以判断是否需要脱液、异物分离等前处理。
每小时或每天需要处理多少金属屑?请提供正常生产条件下的废屑产生量;如对饼块尺寸、密度或后续熔炼使用有明确要求,也可以一并说明,以便匹配合适的设备型号和压制配置。
现场有多少可用空间?计划如何进料?提供大致安装空间,并说明采用人工进料、提升输送还是需要与现有废屑处理流程连接,有助于判断立式、卧式以及相应的储料和输送配置。