金属屑饼机的工作原理是什么?
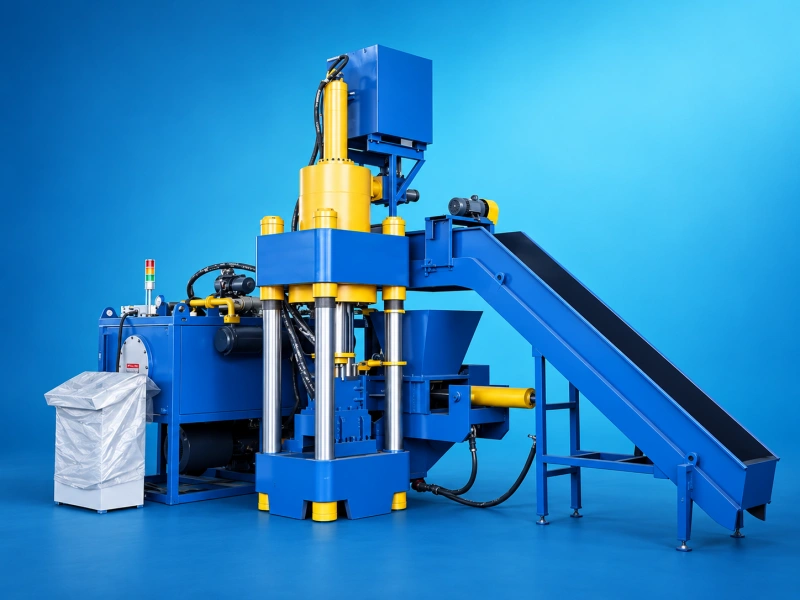
金属屑饼机主要通过液压系统产生压制力,推动压头对进入模具腔内的金属屑进行压缩,使原本松散的屑料逐渐压实,并在模具约束下形成规则的金属饼块。
从完整的设备循环来看,压饼并不是一次简单的“压下去”或“向前推”,而是多个动作按照设定顺序连续完成的过程。
对于带有预压结构的设备,典型压饼循环可以概括为:
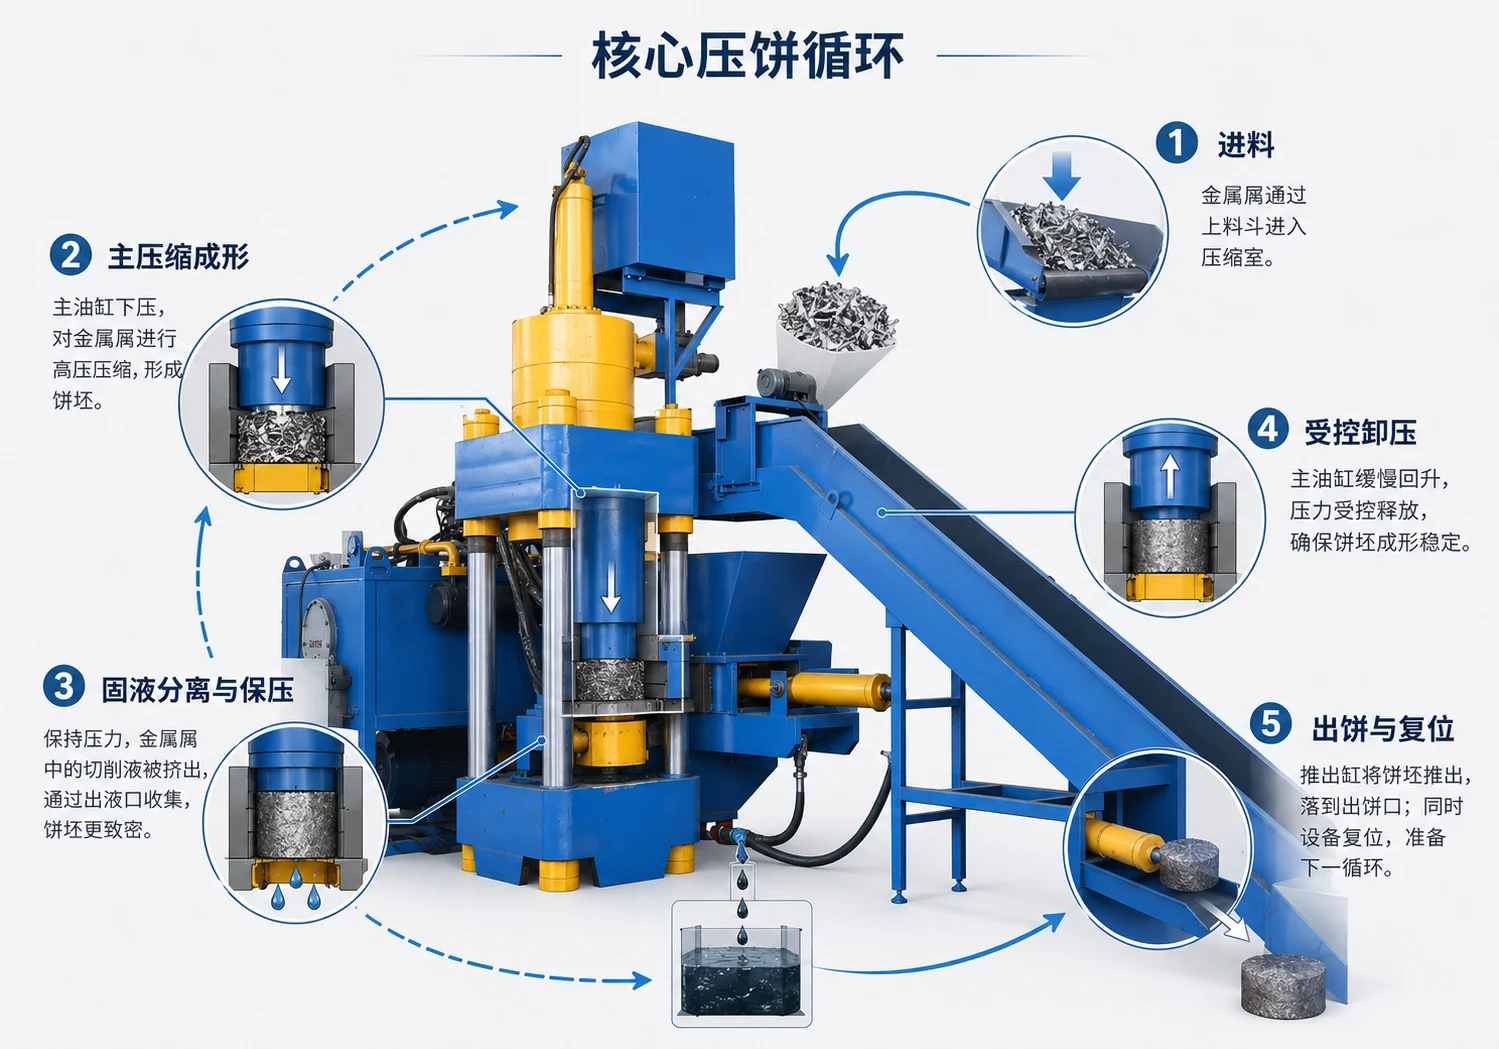
- 01进料
- 02预压
- 03主压缩
- 04保压
- 05卸压
- 06出饼
- 07复位
预压动作及具体结构因设备而异
不同机型的具体进料、预压、排液和出饼结构可以不同。这里描述的是金属屑压饼的通用工作逻辑,而不是所有设备完全相同的机械动作。
对于含有一定切削液或润滑液的金属屑,部分液体还会在压缩过程中被挤出,并通过相应的集液结构进行收集。
因此,理解金属屑饼机的工作原理,关键不是只看“压力有多大”,而是理解物料怎样进入压缩区域,以及不同液压动作怎样配合完成一次完整的压饼循环。
进料与预压:为主压缩建立稳定的物料状态
金属屑首先通过料斗、输送装置或其他进料方式进入设备。
由于松散金属屑内部存在大量空隙,而且不同屑料的蓬松程度和形态并不完全一致,在带有预压结构的设备中,物料进入设定位置后会先进行初步压实和整理。
预压的作用不是完成最终成型,而是将松散物料进一步集中,使其以更加稳定的状态进入主压缩区域。
不同结构的金属屑饼机可以采用不同的进料和预压方式,因此预压并不是所有设备都必须采用完全相同的机械结构。
主压缩:在模具腔内完成减容和成型
进入主压缩阶段后,液压系统驱动主压机构运动,压头对模具腔中的金属屑持续施加压力。
随着压缩空间不断减小,松散屑料之间的空隙逐步减少,物料被压入更加致密的状态。
与此同时,模具腔限制物料的移动范围,使被压实的金属屑按照设定截面和尺寸形成饼块。
如果物料中含有一定量的切削液或润滑液,部分液体会在压缩过程中从屑料之间被挤出,并通过压缩区域设置的排液和集液结构与固体物料分离。
保压与卸压:完成压制状态的转换
当设备达到设定的压力或压制位置后,通常不会立即进入出饼动作,而是先维持当前压制状态一段设定时间。
这一过程称为保压。
保压结束后,系统再释放压制压力,使设备从高压压制状态转入出饼状态。
具体保压时间和卸压过程并不是固定值,会根据设备结构、物料状态和控制设定进行调整。
因此,保压和卸压并不是独立于压饼过程之外的附加动作,而是完整压制循环中的组成部分。
至于为什么需要保压、压力释放为什么需要受到控制,以及这些过程怎样影响成型和液压系统运行,将在《金属屑饼机的核心技术解析》中进一步讨论。
出饼与复位:结束一个循环并准备下一次压制
压制完成并释放压力后,已经形成的金属饼块从模具腔中排出。
根据设备结构不同,饼块可以从不同方向推出,再进入接料装置、输送设备或后续转运环节。
出饼完成后,主压机构及其他执行机构返回初始位置,相关出料结构重新关闭,设备恢复到下一次进料所需的状态。
至此,一次完整的压饼循环结束。
在采用自动控制的设备中,PLC 等控制系统可以按照设定程序协调执行各机构的动作顺序、联锁和循环控制,使进料、压缩、出饼和复位形成重复运行的生产循环。
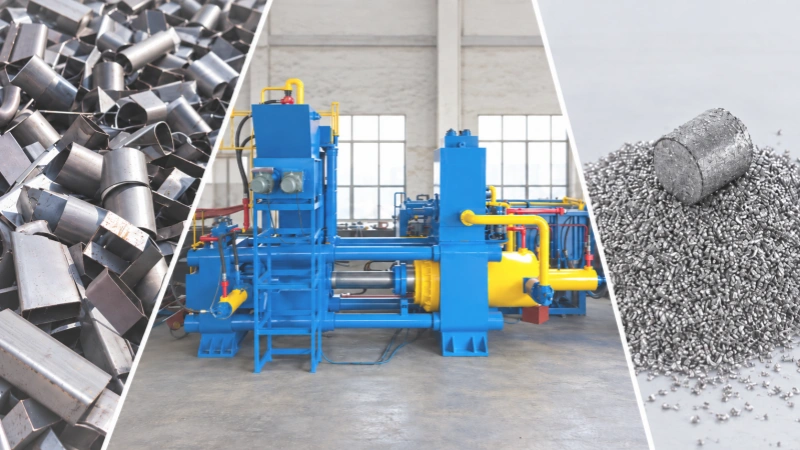
金属屑饼机完整工作循环实拍
立式和卧式设备的动作方向不同,但基本原理相同
金属屑饼机可以采用不同的结构形式。
立式设备的主压机构通常沿垂直方向运动;卧式设备的主压机构则沿水平方向工作,并可以结合不同的进料和预压结构。
因此,两类设备在具体动作方向、进料组织以及设备布置上存在差异。
但无论采用哪一种结构,基本任务并没有改变:
把金属屑送入限定的压缩空间,通过受控压力完成压实和成型,再将形成的饼块排出并开始下一次循环。
关于两种结构本身的差异,不在工作原理这篇文章继续展开,可进一步阅读《金属屑饼机的立式结构与卧式结构有什么区别?》。
当完整的压饼循环已经清楚以后,更深入的问题就变成了:为什么这些动作能够稳定地完成压实、成型、保压和卸压?这需要从金属屑压饼所依赖的核心技术继续理解。
继续了解金属屑压饼相关知识