金属屑饼机的核心技术解析:稳定压饼不只是提高压力
金属屑饼机的最终任务看起来很简单:把松散金属屑压成致密饼块。
高压冷压成型:让松散屑料从压实走向成型
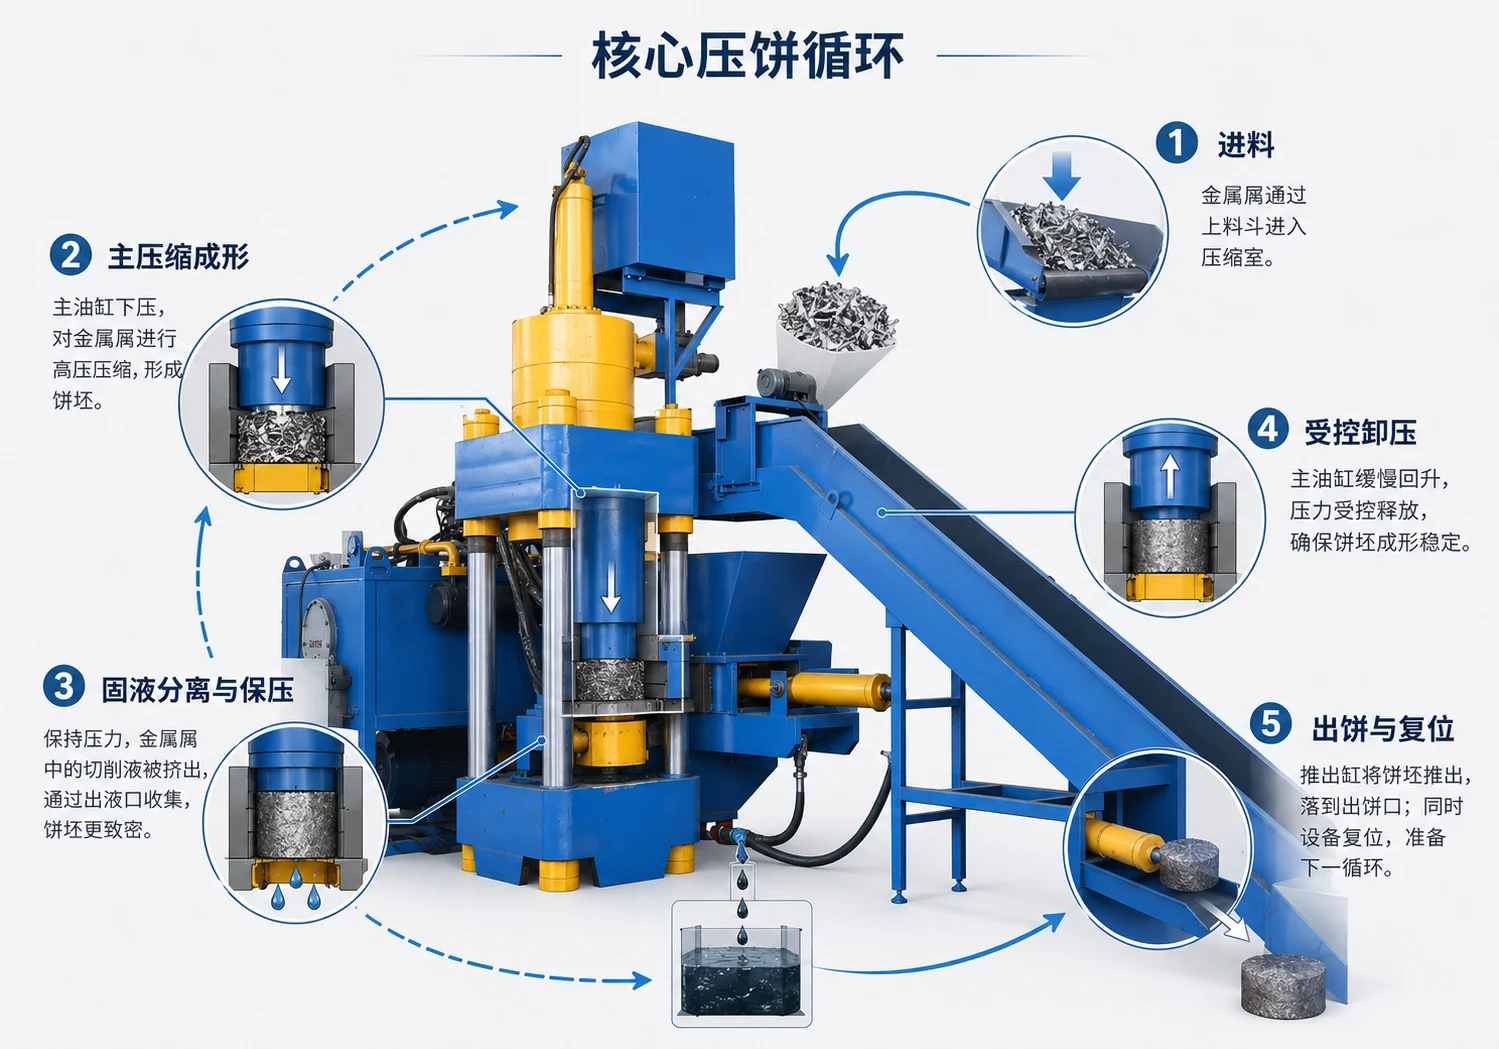
金属屑压饼采用的是机械压力作用下的冷压成型。
在适合压饼的物料条件下,不需要依靠加热来熔化金属,也不需要为了形成饼块而改变金属本身的材质类别。
随着压制空间减小,松散金属屑中的空隙不断被压缩,物料逐渐从低密度堆积状态转变为更加致密的整体。
但这里容易产生一个误区:
设备的总压制力,并不等于物料实际承受的压实条件。
判断压制作用时,还需要考虑受压面积。作用于单位有效受压面积上的压实程度,可以用比压来理解。比压通常由主压制力与有效受压面积换算得到。
因此,同样的主压制力,在不同模具尺寸和有效受压面积条件下,对物料产生的实际压实作用可能并不相同。
这也是为什么不能简单用“吨位越大,压饼一定越好”来理解金属屑压饼。
三个工程量不能混为一谈
描述液压回路中的压力状态。
主压制阶段由主压机构施加于物料的作用力。
作用于单位有效受压面积上的压实指标。
稳定进料与预压:高压之前先解决物料状态
金属屑与规则的金属块不同。
同样重量的屑料,可能因为长度、卷曲程度和松散程度不同,占据完全不同的空间。如果进入主压缩区域的物料状态波动很大,后续高压压制就更难保持稳定。
在配置预压功能的设备中,预压主要解决的就是这个问题。
它在最终主压缩之前,对松散进料进行初步压实、整理或稳定,使进入主压缩区域的物料状态更加可控。
因此,预压的技术价值不是单纯“再压一次”,而是建立更加稳定的进料条件。
需要注意的是,预压是一种工艺功能,并不等同于某一种固定的机械部件。不同结构的设备可以采用不同方式完成预压。
模具、保压与受控卸压:控制饼块怎样形成和离开高压状态
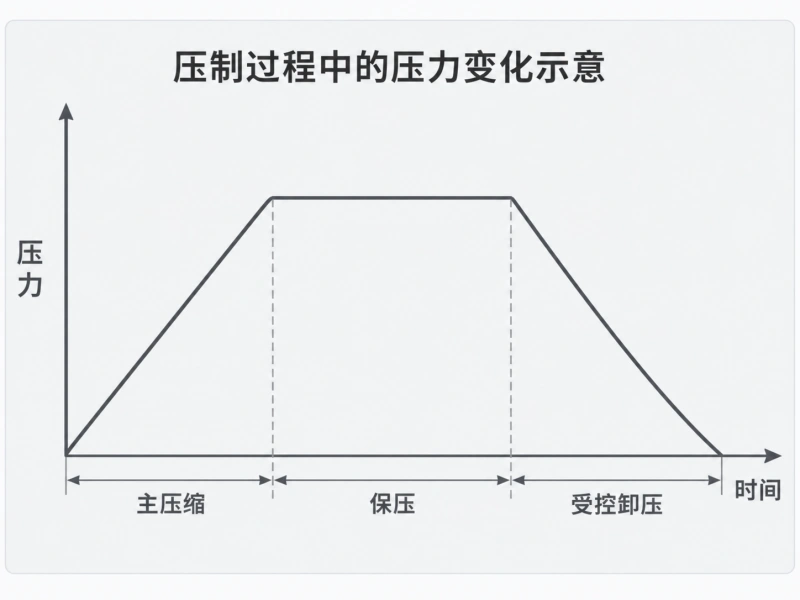
高压力负责压实物料,但稳定成型还需要对压制空间和压力变化过程进行控制。
固液分离与集液:压饼过程中同时处理部分附着液体
很多金属屑来自切削和机加工过程,表面可能携带切削液、润滑液或其他工艺液体。
当这些金属屑受到高压压缩时,原本存在于屑料间隙中的部分液体会被挤出。
因此,适用于含液金属屑的压饼设备不仅要考虑压实结构,还需要为液体提供排出路径,并通过集液结构进行收集。
这里需要明确一个边界:
压饼过程能够挤出部分附着液体,并不意味着压饼机可以替代所有前端脱液设备。
当原料含液状态超过适合直接压饼的范围时,仍可能需要先进行专门的脱液或其他预处理。
哪些含液状态适合直接压饼,属于物料适用条件问题,将在《哪些金属屑适合压饼?》中进一步讨论。
乌兹别克斯坦铝屑处理项目
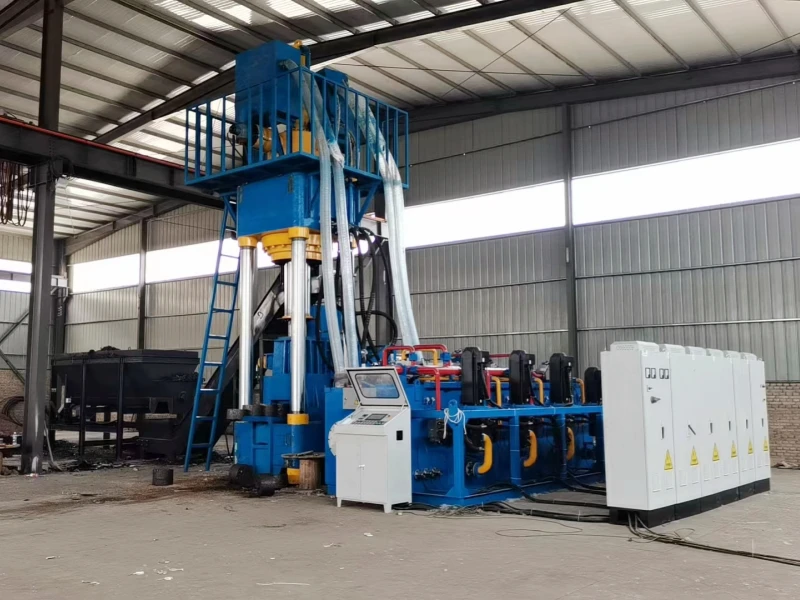
某精密铸造客户使用带集液结构的立式金属屑饼机处理铝屑。在该客户实际物料和运行条件下,项目记录显示每月可回收约 4–5 吨切削油。
这项记录说明,压饼过程中的集液效果需要结合具体物料状态和实际运行条件理解,不能把单个项目数据直接作为所有设备或物料的通用结果。
- 物料
- 铝屑
- 月处理量
- 约 80 吨
- 切削油回收
- 约 4–5 吨/月
液压控制:核心不是只有“大压力”,而是让压力、行程和动作相互协调
液压系统为金属屑饼机提供主要的压制动力,但它承担的任务并不只是产生高压。
设备还需要控制液压执行机构在不同阶段的压力、运动行程和动作顺序,使进料、预压、主压、保压、卸压、出饼和复位能够按照设定逻辑运行。
因此,一个稳定的液压压饼过程同时涉及:
压力是否达到需要的压制状态;
执行机构是否运动到正确位置;
高压状态能否稳定保持;
卸压和换向是否平稳;
各执行机构之间的动作能否正确衔接。
这也是为什么“液压系统工作压力”“主压制力”和“物料比压”不能混为同一个参数。它们描述的是不同层面的工程量。
对最终压饼效果来说,重要的不是孤立地追求某一个数字最大,而是让物料状态、模具尺寸、压制条件和设备控制形成匹配关系。
也正因为如此,即使使用同一台金属屑饼机,不同材质、不同形态和不同含液状态的金属屑,也可能得到不同的饼块密度和成型状态。
这就引出了另一个独立的问题:究竟哪些因素会影响最终的饼块密度和成型质量?
继续了解金属屑压饼相关知识