长条和团状铜屑不利于稳定进料
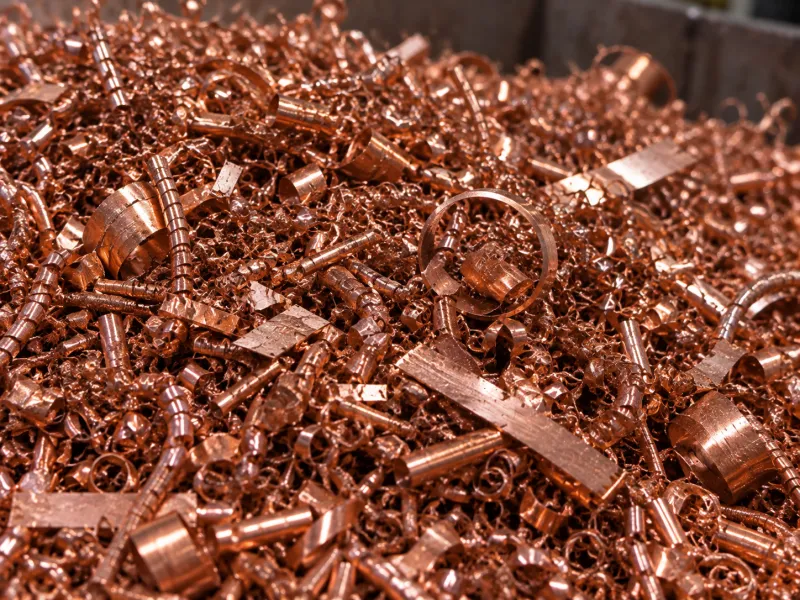
丝状、团状和相互缠绕的铜屑形态不规则,直接进入后续压缩环节容易影响连续进料,需要先将物料处理成更均匀的碎屑状态。
客户是一家金属加工企业,车间持续产生丝状、团状铜屑,并伴有切削油残留。
在项目实施前,这些铜屑主要以松散状态堆放,体积大、占用空间多,含油废液还会造成现场油污和管理压力。铜屑积累到一定数量后再由第三方回收商上门收购,企业对废料价值和销售价格缺乏主动权。
同时,长条、团状铜屑不适合直接进入压饼环节,需要先改善进料状态;松散铜屑直接进入后续熔炼时,也会带来投料不便和较高氧化烧损。
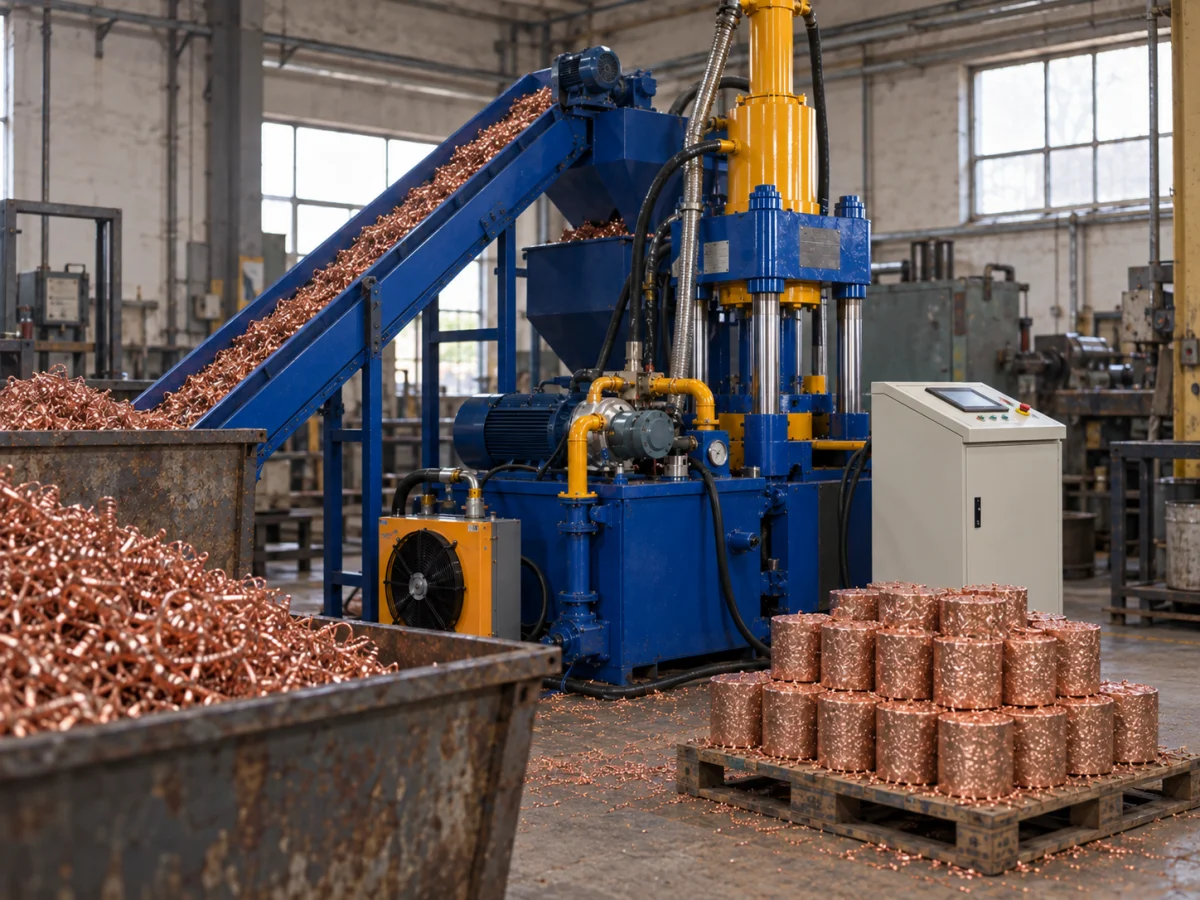
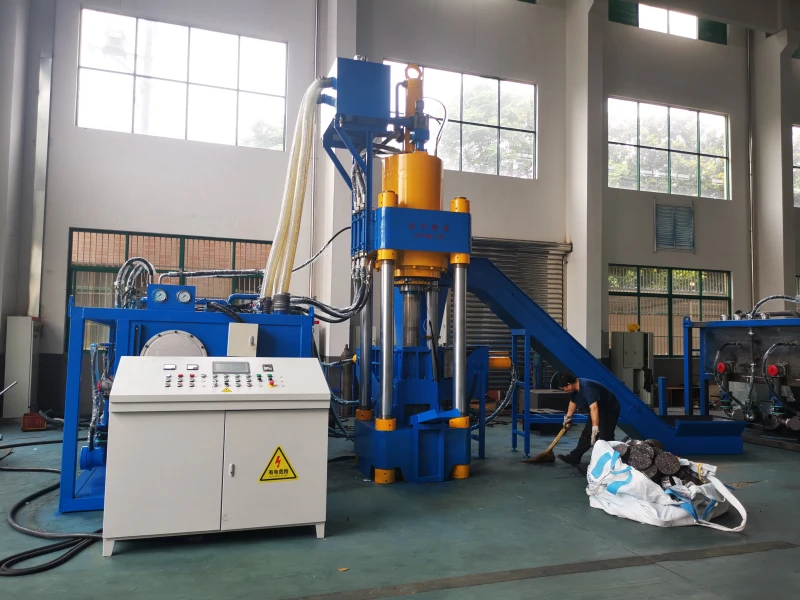
因此,该项目采用“切屑粉碎 + 金属屑压饼”的两阶段处理路径:先将长条、团状铜屑粉碎成更均匀的碎屑,再将完成相应油液处理后的铜屑通过 Y83L-250 金属屑压饼机冷压成圆柱形铜饼。
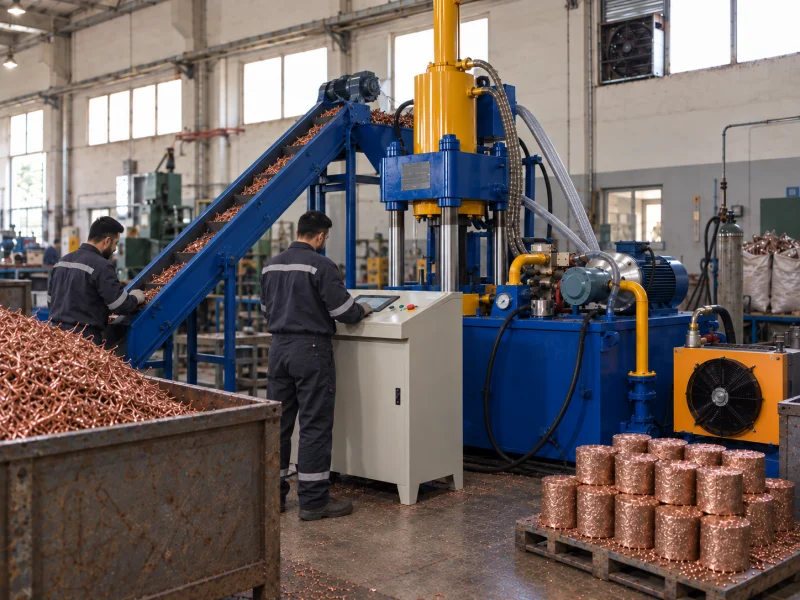
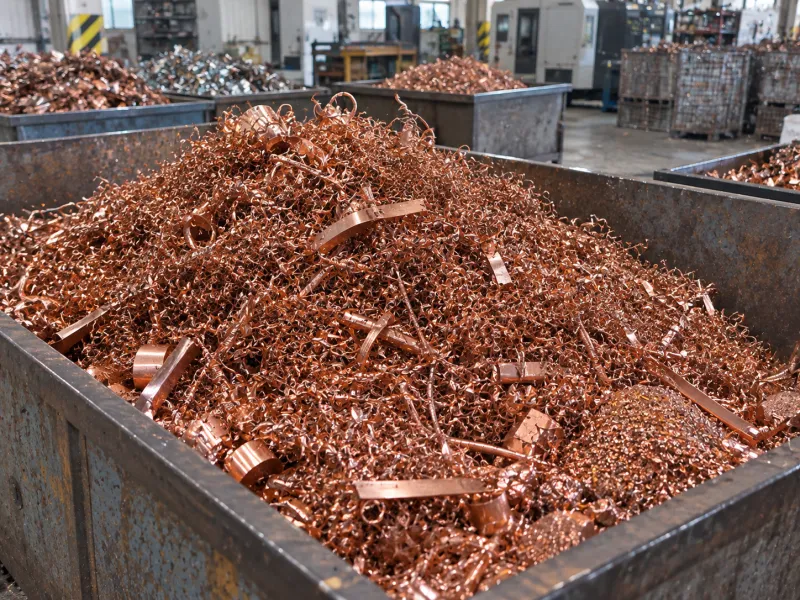
客户车间产生的铜屑不仅体积松散,还同时存在长条、团状和含切削油等状态。
这意味着项目不能简单地把所有铜屑直接送入压饼机,而需要先解决进料状态、油液管理和后续回炉利用等问题。
丝状、团状和相互缠绕的铜屑形态不规则,直接进入后续压缩环节容易影响连续进料,需要先将物料处理成更均匀的碎屑状态。
未经压缩的铜屑堆积体积较大,增加车间储存压力,外运时也需要更多运输空间。
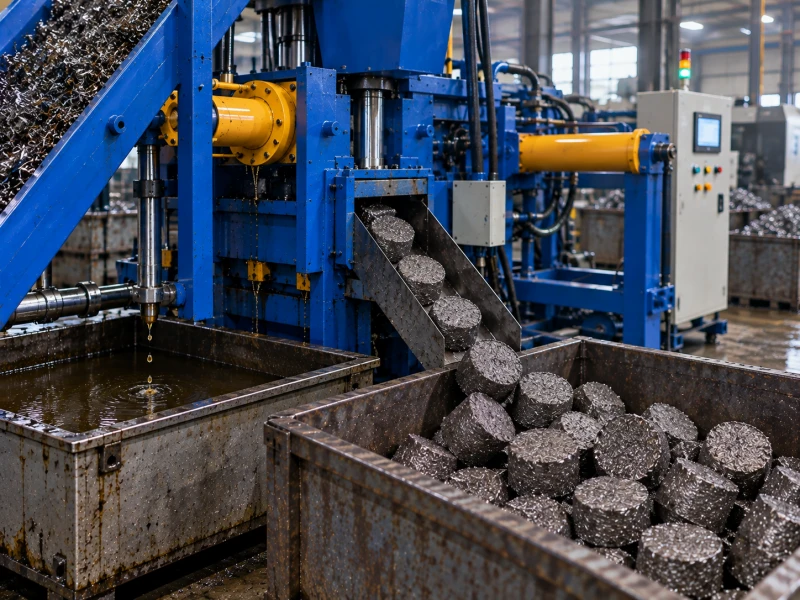
含油铜屑露天或松散堆放时容易出现废液滴漏和地面油污,客户现场因此面临环境管理和整改压力。
项目记录显示,松散丝状、团状铜屑直接进入熔炉时,燃烧时间较长,氧化烧损较高,铜元素损失明显。
这个项目需要解决的不是单纯“把铜屑压成饼”,而是先把不适合直接压饼的屑料状态处理稳定,再完成高密度成形。
针对长条、团状铜屑,项目首先设置切屑粉碎环节。
原始铜屑进入切屑粉碎机后,被处理成尺寸更加均匀的碎屑颗粒,为后续连续进料和压饼提供更稳定的物料状态。
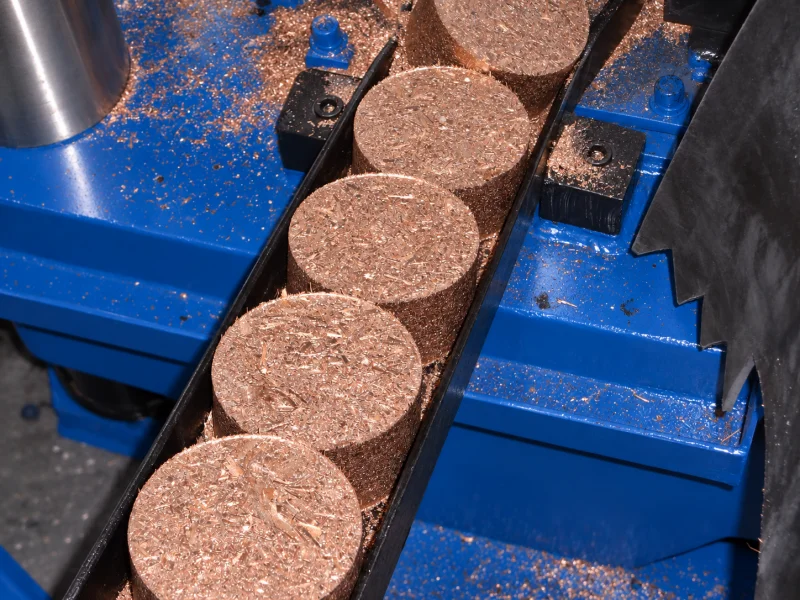
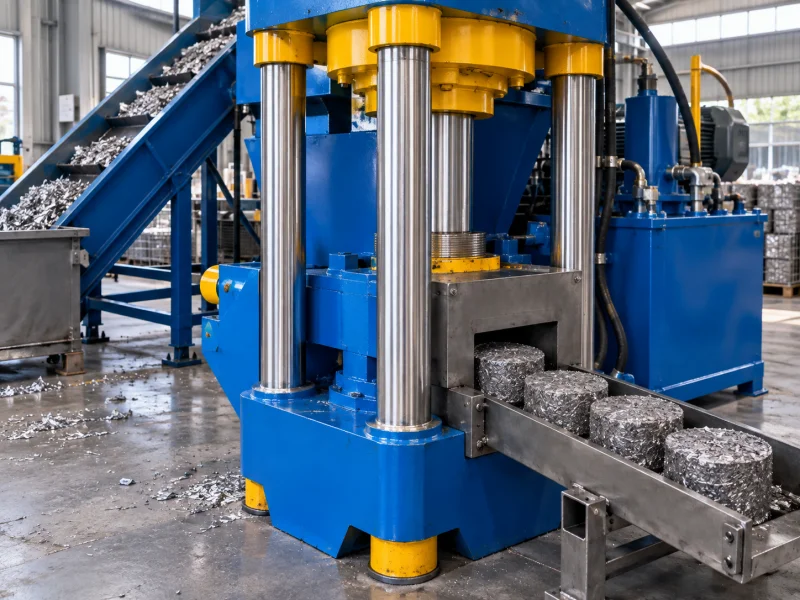
完成相应油液处理后,铜屑进入 Y83L-250 金属屑压饼机,在高压作用下直接冷压成圆柱形铜饼。
项目压缩比约为 10:1。整个压饼成形过程不需要加热,也不需要加入成形添加剂,铜屑在压缩过程中保持原有金属材质。
该项目不是单机处理,而是根据铜屑状态配置两个连续处理阶段。
第一阶段使用切屑粉碎机,对长条、团状铜屑进行尺寸处理,使物料变成更均匀、更适合后续进料的碎屑颗粒。
第二阶段使用 Y83L-250 金属屑压饼机,将完成相应油液处理后的铜屑直接冷压成圆柱形铜饼。
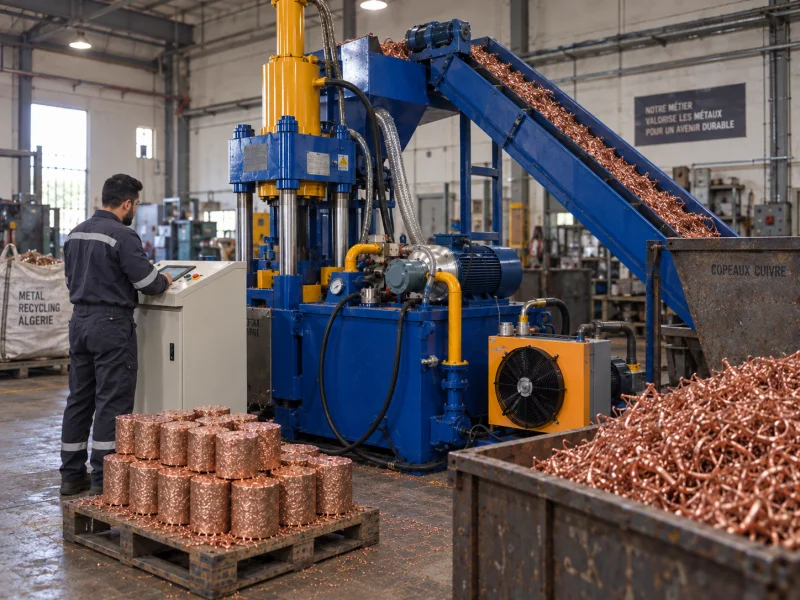
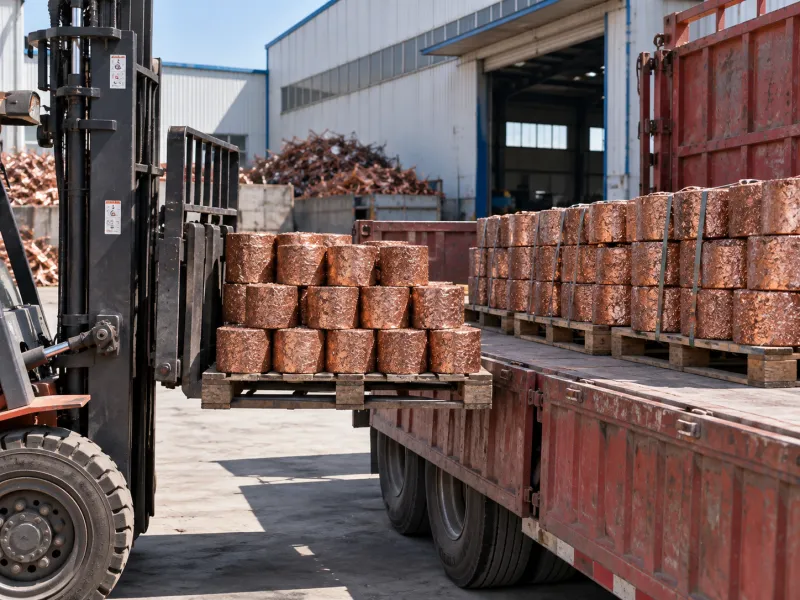
项目投入运行后,原本丝状、团状且体积松散的铜屑先经过粉碎和相应油液处理,再通过 Y83L-250 压制成更紧凑的圆柱形铜饼。
根据项目记录,铜屑压缩比约为 10:1,大幅降低了原始松散物料的体积。
更紧凑的铜饼改善了储存、运输和回炉投料状态。项目记录显示,压缩后的铜饼每吨收益较松散铜屑提升约 350–450 美元。
在后续熔炼环节,铜饼投料更加方便,氧化烧损明显降低,熔炼效率得到改善。
松散铜屑经过高压压饼后形成体积更小、状态更集中的铜饼。
根据该项目记录,铜饼每吨收益较松散铜屑提升约 350–450 美元。
项目记录显示,铜屑压饼后回炉时的氧化烧损明显降低。
圆柱形铜饼比松散丝状、团状铜屑更便于储运和后续投炉。